

 電化鋁麻豆一区二区蜜桃成熟时
 燙金紙麻豆一区二区蜜桃成熟时
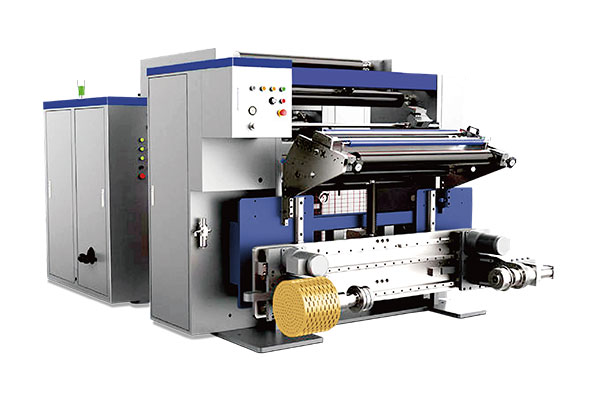 通用型數字控製高速麻豆一区二区蜜桃成熟时 RSDS7/T
 鐳射燙印箔麻豆一区二区蜜桃成熟时
 熱燙銀箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
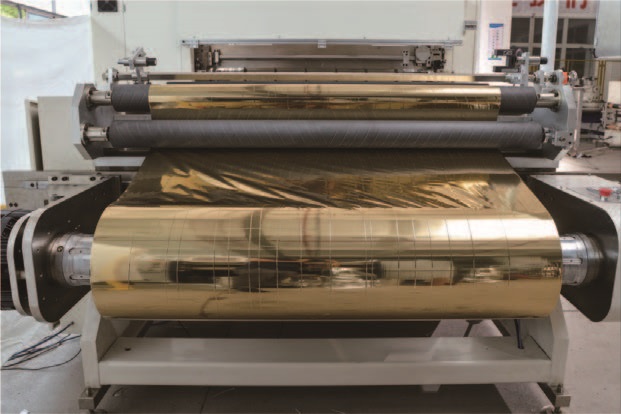
燙金膜分切中頻繁斷箔,操作員的第一反應往往是“把張力調小”。但在實際產線上,單純降低張力數值常常治標不治本,甚至可能因為張力不足引發收卷起皺、跑偏,間接導致二次斷箔。燙金膜(電化鋁)總厚度僅12–30μm,是多層複合的極薄97国产精品麻豆性色,它對張力的敏感程度遠超普通薄膜。斷箔的本質,是箔材在走料路徑中承受的局部應力超過了其斷裂強度。要真正解決這個問題,需要跳出“調大調小”的單一維度,從張力模式、動態補償、切割區隔離以及硬件協同四個層麵重新理解張力控製。
一、放棄“恒張力”,用錐度張力化解卷徑矛盾
許多斷箔事故的根源,恰恰是操作員引以為傲的“穩定恒張力”。分切過程中,放卷卷徑持續變小,收卷卷徑持續變大。如果張力恒定不變,放卷末期97国产精品麻豆性色會被過度拉伸,收卷外層則會過度擠壓內層,內圈出現“菊花芯”褶皺,外層在擠壓應力下也更容易在後續工序中撕裂。
正確的做法是啟用錐度張力控製。放卷端應隨卷徑減小而逐步降低製動力矩,收卷端則隨卷徑增大而遞減張力。對於燙金膜這類薄膜97国产精品麻豆性色,錐度係數通常建議設在0.5–0.8之間,初始張力控製在97国产精品麻豆性色斷裂張力的8%–12%,終止張力降至初始值的40%–70%。更精細的設備可以分段設定:起步段(0–20%卷徑)用較低張力保證卷芯平整,中段維持穩定,後段(70%–100%卷徑)加速遞減以補償外圈重量影響。這樣整卷從內到外的層間壓力才是均勻的,斷箔風險也隨之下降。
二、加減速瞬間的張力過衝,才是斷箔高發時刻
即便穩態張力調得再準,麻豆一区二区蜜桃成熟时在啟動、升速、降速的瞬間,慣性衝擊仍會讓張力出現劇烈波動。傳統PID控製方案在500m/min速度突變時,張力過衝可能達到3.5N,恢複時間需要400ms,而燙金膜基材的拉伸餘量極小,這一瞬間的過衝就足以拉斷箔帶。
解決這一問題的關鍵,在於設備是否具備慣量補償與前饋控製能力。高端麻豆一区二区蜜桃成熟时采用“速度+電流”雙閉環架構配合直驅力矩電機,可將響應延遲控製在5ms以內,同樣速度突變下張力過衝僅0.8N,恢複時間縮短至80ms左右。如果你的設備頻繁在提速或降速時斷箔,而勻速段正常,問題大概率出在動態補償參數未開啟或整定不當,而非基礎張力設定值。此時應檢查驅動器中的慣量補償係數,適當提高以抵消加速時的慣性阻力。
三、分切刀處必須建立“零波動”隔離區
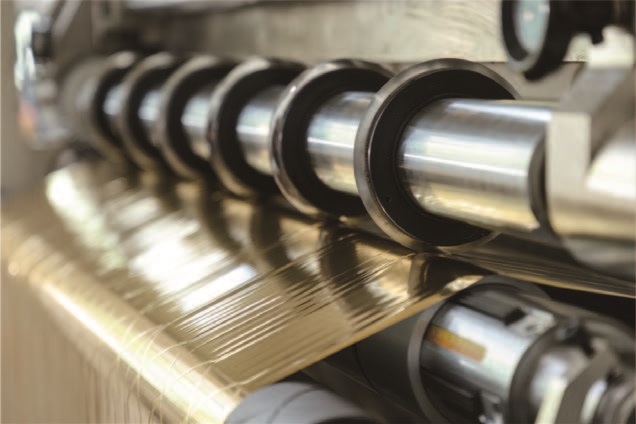
一個容易被忽視卻極為致命的細節是:分切刀處的箔材如果隨張力波動而抖動,刀刃就不再是“剪切”而是“鋸切”,會在箔帶邊緣留下微觀鋸齒和隱性裂口。這些裂口在後續收卷張力下逐步擴展,最終演變為整條斷裂。
現代麻豆一区二区蜜桃成熟时應具備張力分區隔離能力,將放卷區、牽引區(分切刀前後)、收卷區的張力控製解耦。通過浮輥或張力傳感器實時反饋,確保刀片附近的箔材處於“零張力波動”狀態,把來自放卷和收卷的擾動隔離在切割區域之外。與此同時,刀具狀態直接決定斷箔形態:規律性的刀口位置斷裂,優先檢查刀片是否變鈍或重疊量不當(通常應控製在0.05–0.1mm);隨機位置的拉斷,則更多指向張力波動或導輥劃傷。

四、硬件排查:氣脹軸與磁粉製動器的協同老化
當張力參數反複調整仍不見效時,問題往往不在控製係統,而在執行元件。現場經驗表明,相當比例的張力不穩故障指向放卷端氣脹軸與磁粉製動器的協同不良。
氣脹軸氣壓需穩定在0.4–0.6MPa(紙質卷芯取偏低值,塑料或鋁芯可取偏高值),充氣後5分鍾內壓降不應超過0.05MPa,否則內部泄漏會導致放卷阻力周期性波動,反映在箔麵上就是一陣緊一陣鬆的“喘息式”走料,極易斷箔。磁粉製動器則需警惕磁粉結塊或流失,其典型症狀是低速正常、加速到某一轉速後突然斷箔——因為非線性扭矩輸出在高速段徹底失控。此外,靜電積累會讓箔材瞬間吸附在導輥上形成阻力突變,在幹燥季節尤為隱蔽,需確認靜電消除棒工作正常且設備接地可靠。
歸根結底,燙金膜分切不斷箔的張力調整,不是尋找一個“正確數值”,而是建立一個隨卷徑自適應、隨速度動態補償、在切割區保持隔離的微應力平衡係統。如果隻能記住一個優先級,不妨按這個順序排查:先看斷箔是否集中在加減速時刻(查動態補償),再看是否規律性出現在刀口位置(查刀具與隔離區),最後才去微調錐度係數。多數情況下,前兩步就能找到真正的元凶。