

 電化鋁麻豆一区二区蜜桃成熟时
 燙金紙麻豆一区二区蜜桃成熟时
 鐳射燙印箔麻豆一区二区蜜桃成熟时
 熱燙金膜麻豆一区二区蜜桃成熟时
 燙金膜麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
選燙金膜麻豆一区二区蜜桃成熟时時,最常聽到的兩個問題是:“最寬能切多少?”和“最快能跑多快?”但把這兩個數字單獨拎出來比較,恰恰是最容易踩坑的做法。一台標稱 1600mm 寬幅、500m/min 高速的機器,如果驅動係統和機身剛性跟不上,實際跑起來可能連 200m/min 都穩不住,切出來的成品邊緣毛刺、收卷不齊,下遊燙金機照樣頻繁斷箔。真正決定設備是否“合拍”的,不是寬度和速度各自的絕對值,而是兩者之間的匹配邏輯。
寬度決定結構邏輯,而非單純數字
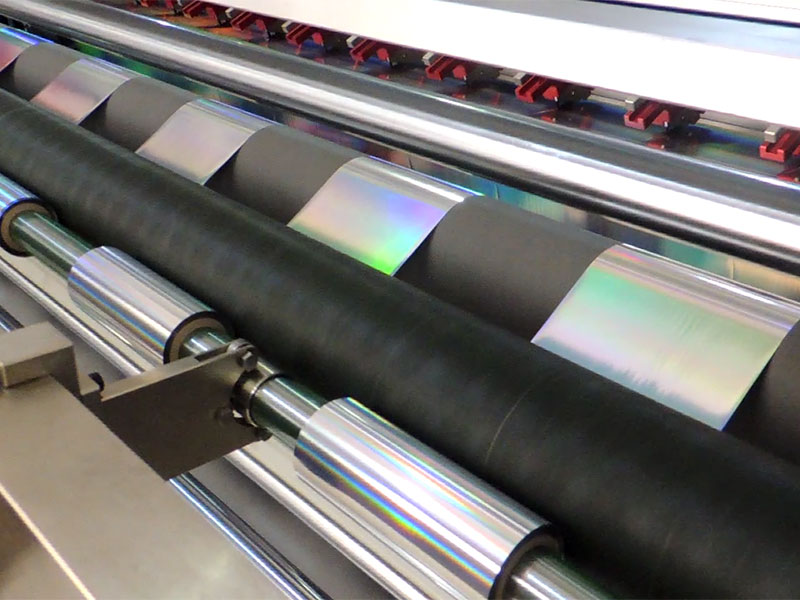
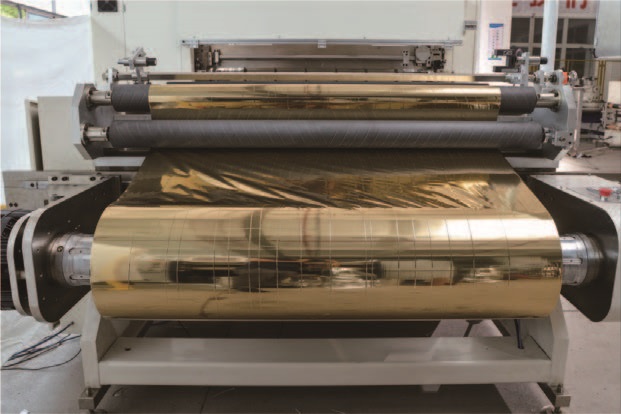
燙金膜的寬度跨度極大,從精細線條用的幾毫米窄條,到大幅麵卡紙用的 1600mm 寬幅,對設備的結構要求幾乎是兩個方向。
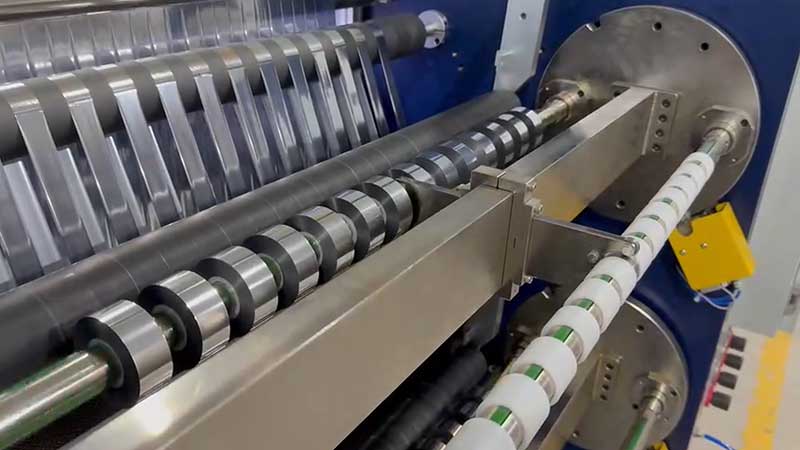
寬幅分切的核心矛盾在刀軸擾度。 分切寬度超過 800mm 後,刀軸在重壓下中間部位會產生微小彎曲,導致“中間切不透、邊緣切偏位”的尷尬局麵。因此寬幅機型必須優先考察機身剛性與刀軸強度,加厚合金鋼牆板和大直徑刀軸是基礎配置。一台 1600mm 級別的設備,整機重量往往需要達到數噸級別,才能在運行中保持穩定。如果一台寬幅機隻跑 50m/min,用開環張力控製尚可勉強應付;但要跑到 300m/min 以上,沒有剛性機身和伺服驅動支撐,分切質量幾乎無法保證。
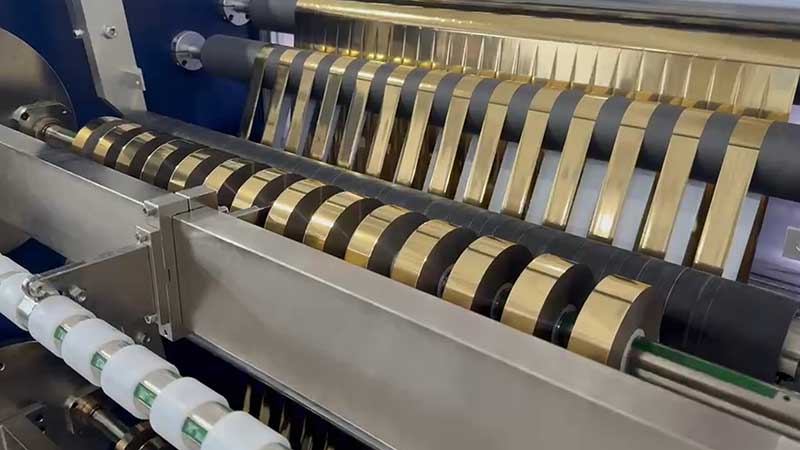
窄幅分切的邏輯則完全轉向排刀精度與收卷品質。 50mm 以下的窄條多用於精細圖案的跳步燙金,端麵平整度和收卷緊實度極為敏感。手動鎖刀在頻繁換單時極易因鎖緊力不均導致尺寸偏差,液壓鎖刀或高精度滑差軸才是可靠選擇。如果訂單規格切換頻繁,自動排刀係統能把換單時間從小時級壓縮到分鍾級。
速度倒逼驅動等級,張力控製是分水嶺
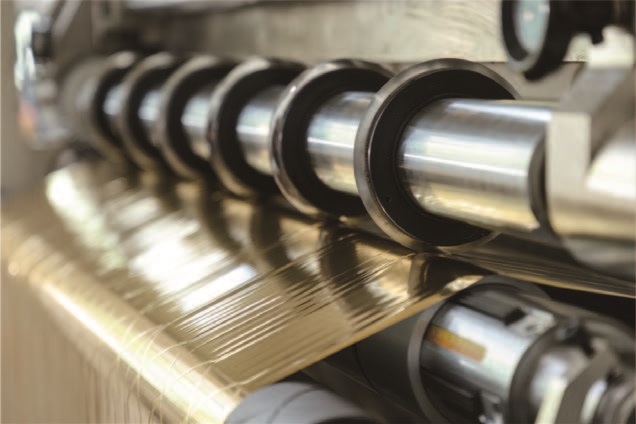
速度不隻是產能指標,它直接決定了張力控製係統需要達到什麽級別。燙金膜麻豆一区二区蜜桃成熟时的速度跨度從 20m/min 到 500m/min 以上,不同區間對應的方案截然不同。
低速經濟型設備(100m/min 以下) 多采用磁粉製動器或開環張力控製,結構簡單、成本可控,適合小批量、窄幅、配套低速燙金機的場景。但一旦速度超過 200m/min,開環控製的響應速度就跟不上卷徑變化的節奏了。放卷半徑越來越小,收卷半徑越來越大,張力若不能實時補償,薄箔要麽被拉伸變形,要麽收卷鬆弛起皺。
高速分切(200m/min 以上)必須依賴全自動閉環伺服張力控製。 其核心原理是通過放卷線速度和收卷線速度的精確差值建立張力,配合浮輥傳感器實時反饋,在加減速和換卷階段維持張力恒定。高端機型采用的錐度張力控製技術,能讓收卷張力隨卷徑增大而自動遞減,這是保證成品卷內外鬆緊一致、不變形的關鍵。
尤其值得注意的是,燙金膜常見的 12μm 超薄 PET 基材對張力極為敏感。張力過大,基膜被永久拉長,燙金時套印不準;張力過小,收卷層間夾入空氣,鋁層轉移或粘連。速度越高的設備,對伺服驅動和張力算法的依賴就越深,這不是“選配”,而是“前提”。

交叉約束:最容易踩坑的地方
把寬度和速度分開看還不夠,兩者的交叉關係才是選型時真正的陷阱。
寬幅 + 高速是最考驗綜合性能的組合。 寬幅意味著更大的轉動慣量和更難均勻的橫向張力分布,高速則放大任何微小的機械振動或張力波動。一台 1600mm 寬幅麻豆一区二区蜜桃成熟时若要跑到 300m/min 以上,伺服驅動、剛性機身、閉環張力三者缺一不可。市場上確實有設備標稱“500m/min”,但如果機身重量和刀軸配置達不到對應等級,這個速度數字在實際生產中毫無意義。
窄幅 + 高速的挑戰則轉移到了排刀和收卷上。 以 1 英寸芯收卷窄條時,高速運行下的端麵整齊度極難維持。滑差軸的響應精度、收卷軸的徑向跳動、排刀鎖緊的均勻性,任何一個環節出問題,速度越高,廢品率越高。此時設備的價格差異往往不在“能跑多快”,而在“跑快的時候收卷還能不能看”。
一條實用的匹配原則
如果要在選型時把握一個簡明的判斷標準,可以歸結為:速度等級決定張力係統的最低配置,寬度等級決定機身結構與排刀方式的下限,而兩者的組合決定這台設備是否值得買。
具體來說:窄幅低速場景,開環張力加手動排刀即可勝任;窄幅高速場景,伺服張力加高精度滑差軸是底線;寬幅低速場景,剛性機身加開環控製尚可;寬幅高速場景,沒有閉環伺服張力和數噸級機身重量,就不要指望分切質量穩定。至於標稱參數表上的“最大速度”,不妨追問一句:這個速度下,收卷端麵還能保持平整嗎?張力波動範圍是多少?答案比數字本身重要得多。
燙金膜分切是燙金工序的“咽喉”,分切質量不過關,下遊的停機、斷箔、97国产精品麻豆性色浪費都會成倍放大。寬度與速度的匹配,本質上是讓設備的機械剛性、驅動響應和張力算法在一個合理的區間內協同工作,而不是把兩個漂亮數字拚在一起。選對了匹配關係,機器跑得穩;選錯了,參數表再好看也隻是紙麵功夫。