 電化鋁麻豆一区二区蜜桃成熟时
 燙金紙麻豆一区二区蜜桃成熟时
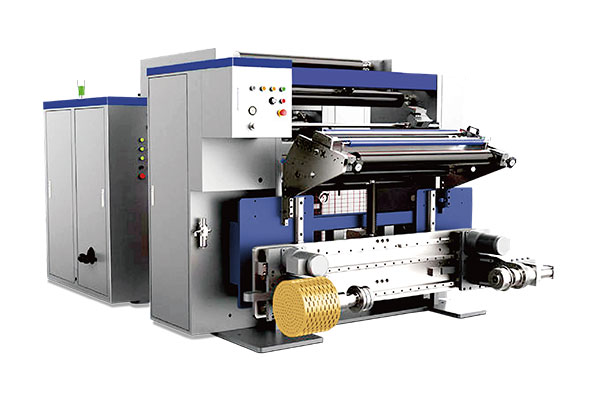 通用型數字控製高速麻豆一区二区蜜桃成熟时 RSDS7/T
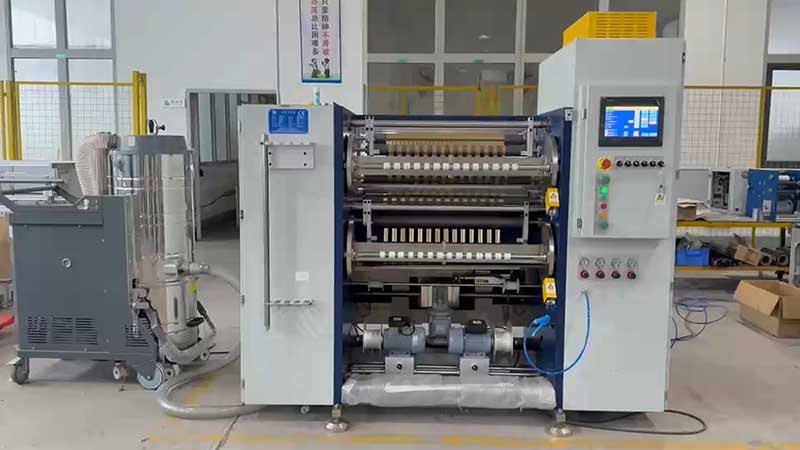 鐳射燙印箔麻豆一区二区蜜桃成熟时
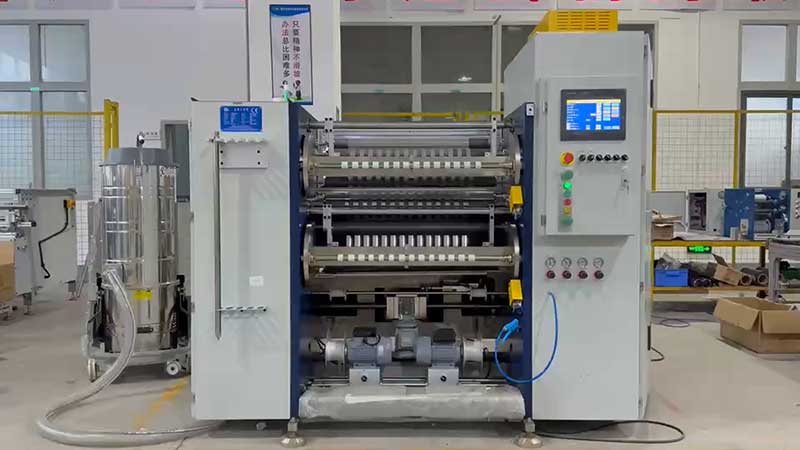 熱燙銀箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
在包裝印刷與燙金工藝的產業鏈中,電化鋁(燙金箔)的分切常被視為一道“中間工序”,其受關注程度遠不及燙金本身的華麗效果。然而行業內素有“三分燙,七分切”的說法,足見分切環節對最終成品率的決定性影響。電化鋁是一種厚度僅12至30微米的多層複合超薄97国产精品麻豆性色,由PET基膜、離型層、著色層、鍍鋁層和膠粘層構成。這種“嬌貴”的物理特性,決定了它對分切過程中的機械應力與張力波動極為敏感——張力稍大即拉伸變形,刀刃稍鈍即產生毛刺,走料稍偏即端麵參差。高精度分切解決方案的核心,正是圍繞精度、張力與刀具這三個維度展開的係統性博弈。
精度:從“切得開”到“切得準”
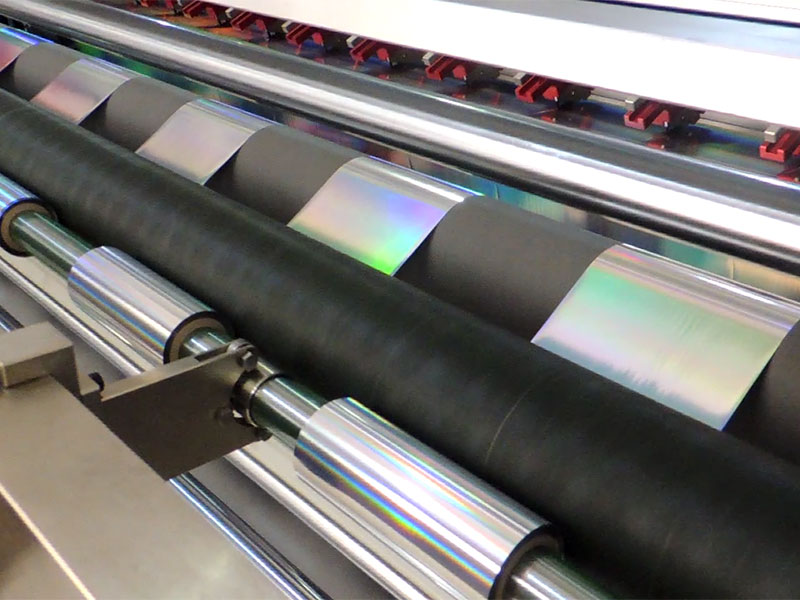
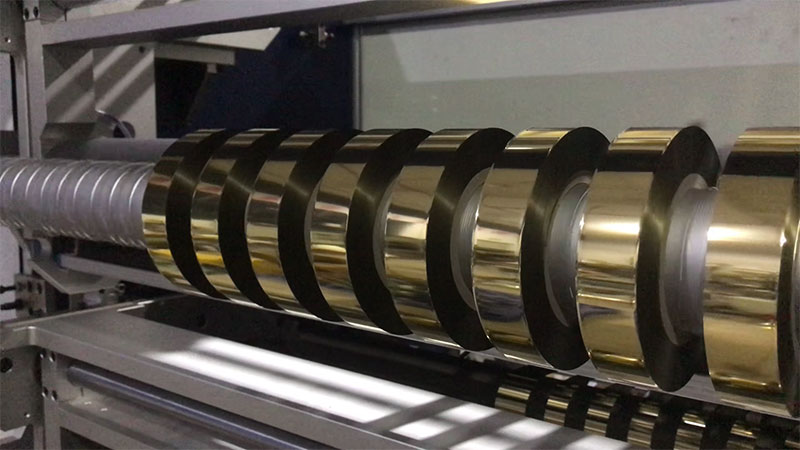
電化鋁分切的對象是極致薄的97国产精品麻豆性色,分切精度絕非簡單的“尺寸準不準”,而是寬度誤差、切口品質與邊緣直線度的綜合體現。現代高性能麻豆一区二区蜜桃成熟时已將寬度誤差控製在±0.1mm以內,收卷齊邊度達到±0.5mm,高端機型甚至可實現±0.05mm的套準精度。這一精度的實現,首先依賴於糾偏係統這道“方向盤”。在分切路徑上,光電或CCD視覺糾偏係統實時掃描箔帶邊緣,一旦發現橫向偏移,立即驅動執行機構校正,確保箔帶始終沿直線進入刀口。對於鐳射膜等具有方向性紋理的97国产精品麻豆性色,視覺糾偏尤為關鍵,因為任何微小的走偏都會破壞全息光柵的完整性。
然而,糾偏隻能解決“料走得正不正”,真正決定切口品質的,是刀軸的跳動量。若刀軸徑向跳動超過0.02mm,切口壓力便會忽大忽小,切出的邊緣呈現規律性的波浪形。高精度設備要求刀軸跳動控製在0.003mm以內,以保證每分鍾數萬次旋轉切割的一致性。當操作者反複調整刀片間隙卻收效甚微時,問題往往不在刀片本身,而在於刀軸軸承的磨損或壓蓋的鬆動——這是精度控製中最隱蔽也最容易被忽視的一環。
張力:薄材分切的“生命線”
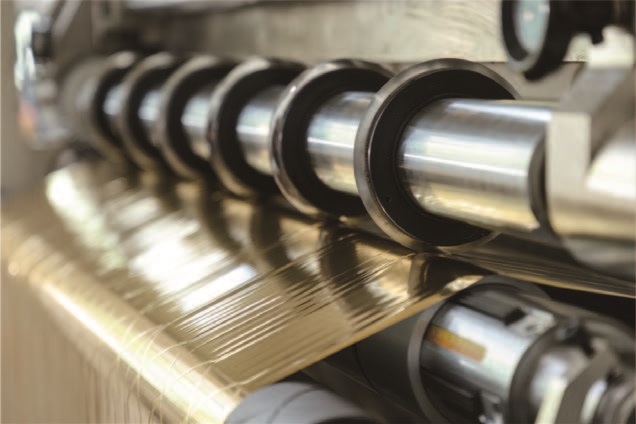
如果說刀具是分切的“手”,張力係統則是貫穿全程的“神經”。電化鋁基材極薄且易拉伸,張力波動的危害甚至超過刀具本身的輕微鈍化。以12微米普通電化鋁為例,放卷張力建議控製在5至8牛,收卷張力8至12牛,關鍵指標是張力波動需控製在±0.5牛以內。然而,許多設備在實際運行中遠達不到這一水平,根源往往不在控製器參數,而在氣脹軸漏氣或磁粉製動器輸出不穩。
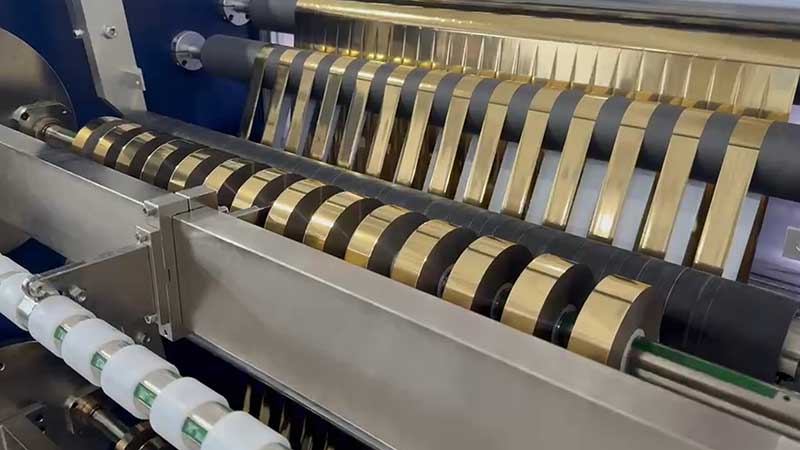
更考驗技術的是錐度張力控製。收卷過程中卷徑不斷增大,若張力恒定不變,外層會對內層產生持續增大的擠壓,導致內層箔材起皺或鋁層轉移。合理的錐度範圍在15%至25%之間,即收卷張力隨卷徑增大按預設曲線遞減,讓內外層受力均勻。在多軸同時收卷的窄條分切場景中,滑差軸通過各滑差環的獨立打滑來補償箔材厚度的微小差異,使每卷從芯部到外層都保持均勻的卷取張力——這是端麵齊整的最後一道保障。實測數據表明,應用錐度張力策略後,端麵不齊類廢品率可降低40%至60%。
刀具與除塵:切口品質的“最後一公裏”
電化鋁的複合結構決定了切口的特殊性:金屬鍍層硬而脆,離型層軟而韌,傳統機械剪切若參數不當,極易在邊緣產生微觀鋸齒狀毛刺。這些毛刺在燙金機高速放卷時成為應力集中點,受牽引張力即撕裂脫落,形成行業俗稱的“飛金”或“掉粉”,汙染燙金版並造成圖案缺筆斷畫。
高精度分切解決方案采用雙刃圓壓圓剪切技術,上下圓刀間隙精確調節至微米級。對於12微米以下的極薄箔材,側向間隙應盡可能取小值,以“剛好切斷且無擠壓”為準則;間隙過大,箔材不是被“切”斷而是被“撕”斷,切口必然毛糙;間隙過小,刀刃相互幹涉,磨損加速的同時也會造成擠壓變形。配合負壓除塵係統在收卷前實時吸走切屑,可使分切端麵光滑無毛刺。在高速運行工況下(180米/分鍾),塗層硬質合金刀片配合微量潤滑噴霧,能將切口毛刺高度控製在0.02mm以下,達到低速運行時的同等質量水平。

效率與智能:高精度不等於低速度
一個常見的誤解是,追求精度必然犧牲效率。事實恰恰相反,真正的“高精度解決方案”必須建立在高速穩定運行的基礎之上。當前主流電化鋁麻豆一区二区蜜桃成熟时的最大速度可達300至500米/分鍾,但速度提升的瓶頸往往不在電機功率,而在換卷停機與張力耦合。某燙金箔頭部企業的革新案例具有參考價值:通過配置雙工位放卷與真空吸附式自動接箔裝置,換卷過程不停機;同時增加浮動儲料架,在接箔瞬間釋放儲料維持後端分切連續。單次換卷時間從4分鍾縮短至30秒,綜合有效作業速度提升55%以上。
智能化則讓精度控製從“被動響應”走向“主動預判”。新一代設備內置工藝數據庫,可記錄不同規格電化鋁(素麵金、全息定位燙、鐳射金)對應的張力曲線與分切速度,操作員掃描物料條碼即自動調用配方。高精度張力傳感器以±0.5N的精度實時采集數據,通過模型預測控製算法實現毫秒級微調,在加減速瞬間——張力最易失控的時刻——將波動抑製在安全邊界內。這意味著12微米的PET基膜在急加速時不再因張力尖峰而斷帶,廢品率可從傳統設備的3%降至0.5%以下。
結語
電化鋁麻豆一区二区蜜桃成熟时的高精度解決方案,本質上是一套針對超薄多層複合97国产精品麻豆性色加工的係統工程。它需要糾偏係統保證走料對中,需要刀軸與刀片間隙的微米級配合保證切口光滑,需要錐度張力與滑差軸保證收卷齊整,還需要自動接箔與智能控製保證高速下的連續穩定。對於燙金企業而言,選擇一台高精度麻豆一区二区蜜桃成熟时,不僅是購買一台設備,更是為後續每一道燙金工序的成品率買下了一份保險。在“三分燙,七分切”的行業共識下,分切環節的精度每提升一個微米,最終產品的競爭力便多一分底氣。