
 電化鋁麻豆一区二区蜜桃成熟时
 燙金紙麻豆一区二区蜜桃成熟时
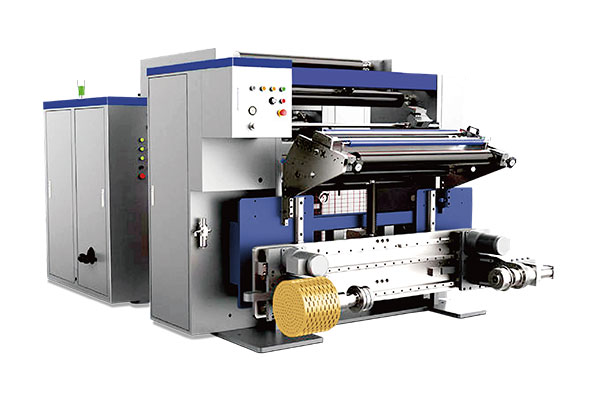 通用型數字控製高速麻豆一区二区蜜桃成熟时 RSDS7/T
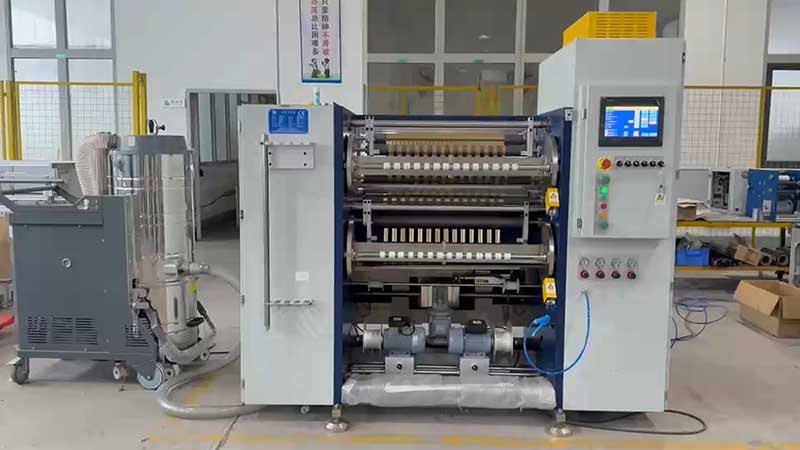 鐳射燙印箔麻豆一区二区蜜桃成熟时
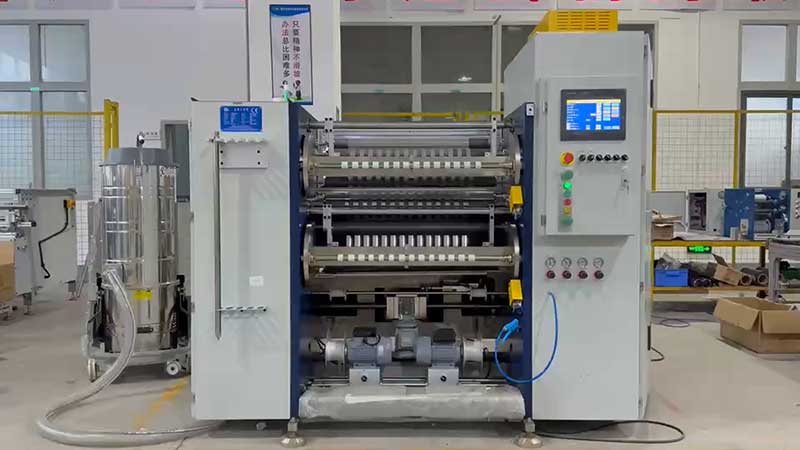 熱燙銀箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
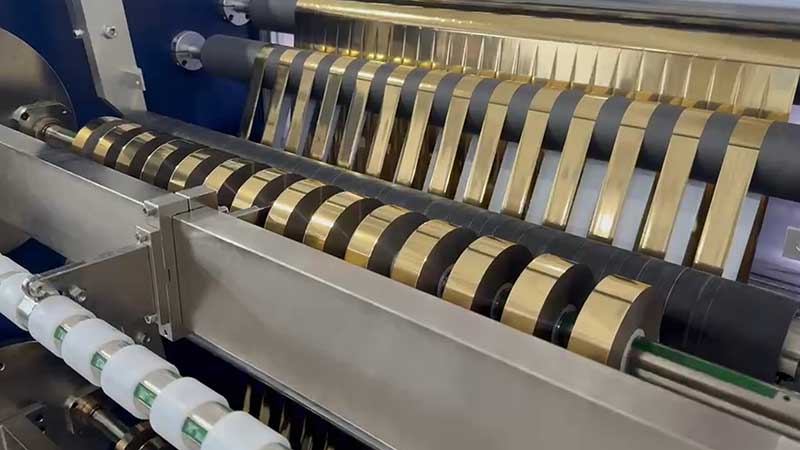
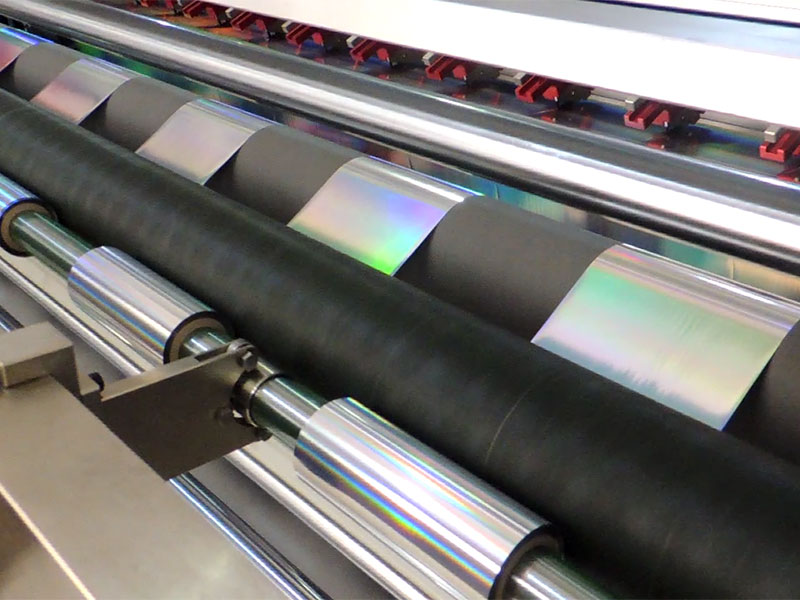
燙金箔麻豆一区二区蜜桃成熟时是連接燙金箔母卷生產與下遊燙印工序的關鍵樞紐。其核心任務,是將寬幅電化鋁(或鐳射膜、全息箔)母卷,分切複卷為燙金機所需的窄幅規格。由於燙金箔厚度極薄(常見4~30μm),且表麵塗層對張力、摩擦與靜電極為敏感,傳統依賴人工經驗的操作方式極易造成邊緣毛刺、起皺甚至斷裂。如今,自動化功能已從單純的“輔助手段”演變為決定分切品質與生產效率的核心要素。一套成熟的自動化係統,需要同時在糾偏、張力、切割與數據管理四個維度上形成閉環。
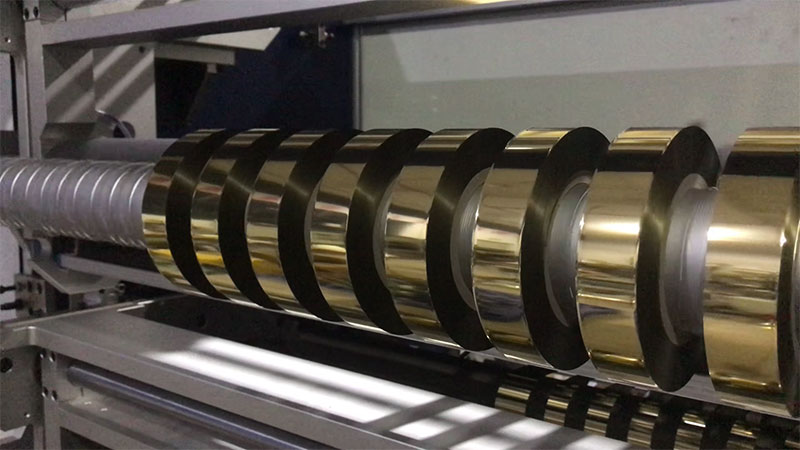
一、自動糾偏與物料定位:讓分切基準“不跑偏”
分切的第一道難關在於母卷的初始位置與運行中的邊緣穩定性。燙金箔在放卷過程中,若邊緣發生微小偏移,經過長達數十米的行程放大後,成品窄卷的寬度公差便難以控製。
現代機型的自動化對策是放卷自動糾偏係統。設備通過超聲波或光電傳感器實時追蹤母卷邊緣(追邊模式)或印刷標記線(追線模式),將位置偏差信號反饋至控製器,驅動放卷平台橫向微調。對於表麵高反光的鐳射燙金箔,超聲波傳感器相比光學傳感器更具優勢,可避免反光造成的誤判。與此同時,激光定位輔助被用於收卷軸側:操作人員更換紙芯時,激光標線直接投射出各分切條的理論位置,無需反複測量,換單準備時間可壓縮至分鍾級。糾偏與定位的自動化配合,從源頭保障了“切得準”的第一道防線。
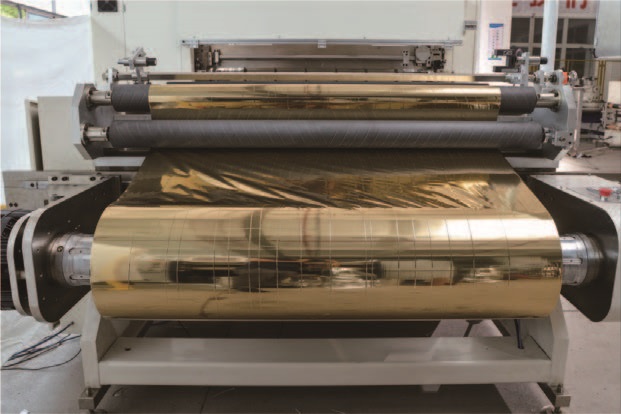
二、張力閉環控製:薄箔分切的“生死線”
燙金箔分切中,張力是比刀具更微妙的變量。張力過大,箔材被拉伸變形,燙印時圖案套準失準;張力過小,卷材鬆散起皺,收卷端麵參差不齊。更棘手的是,隨著收卷直徑增大,若張力不隨之遞減,外層97国产精品麻豆性色會向內層施加過大壓力,導致“脹卷”或塗層粘連。
自動化張力係統以PLC為核心,構建雙回路控製。放卷端采用磁粉製動器配合張力傳感器(Load Cell),形成閉環,實時補償母卷直徑變化帶來的力矩波動。收卷端則依賴伺服電機驅動,配合滑差軸或氣脹軸,實現各分切條張力的獨立或分組調節。部分高端配置引入PID算法,在加減速階段動態調整張力設定值,抑製慣性衝擊。對於厚度低於0.02mm的超薄箔,這套係統能將張力波動控製在極小範圍內,避免起皺與斷裂。張力穩,是自動化麻豆一区二区蜜桃成熟时區別於手動設備的本質能力。
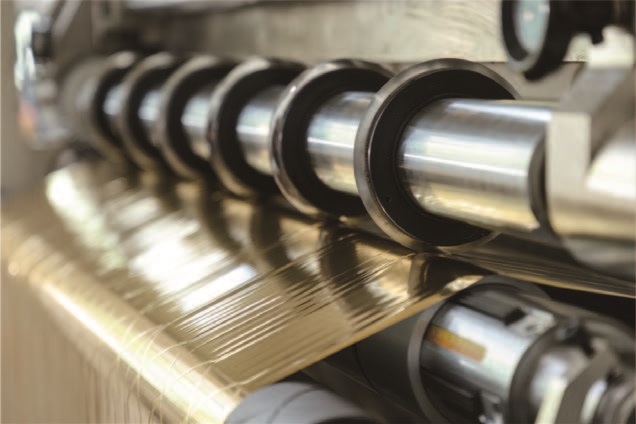
三、切割與收卷自動化:精度與效率的平衡
切割環節的自動化體現在刀具係統與收卷切換的協同。圓刀分切是燙金箔的主流方式,配合氣動壓切或剪切式刀架,切口平整無毛刺。自動化功能在此的貢獻不在於“切”本身,而在於快速換刀與壓力管理。磁吸式或快鎖刀座使調整分切寬度從小時級縮短至數分鍾,預設工藝數據庫可存儲不同客戶的寬度組合,換單時自動調用刀座位置參數。獨立收廢邊裝置通過風機或收卷軸自動處理切邊廢料,避免廢邊纏繞幹擾運行。
收卷自動化則聚焦於“卷得齊”。全幅寬壓輥以氣動方式均勻壓緊收卷表麵,排除層間空氣;針對厚度不均的個別分切條,獨立小壓輥可單獨施加壓力,防止局部鬆卷。自動計米與定長停機功能使每卷成品長度一致,減少下遊燙金機的換卷頻次。在高速機型上,分切速度可達50~500m/min,收卷直徑最大600mm,自動化係統需在高速下同步完成張力衰減與壓輥跟隨,任何滯後都會在端麵留下痕跡。

四、智能化延伸:從單機自動化到數據銜接
當基礎自動化趨於成熟,麻豆一区二区蜜桃成熟时的競爭力開始向“管理效率”遷移。PLC觸摸屏已成為標配,但進階功能在於工藝參數的存儲與調用。操作人員可將不同規格產品的張力曲線、分切寬度、速度設定存入配方庫,下次生產時一鍵調取,減少對熟練工的依賴。
更進一步的探索在於MES係統對接與柔性化生產。麵對小批量、多規格的訂單趨勢(如奢侈品包裝需要同一批次分切多種寬度),麻豆一区二区蜜桃成熟时可根據訂單信息自動規劃母卷使用路徑,將餘料控製在5%以內。在線品檢模塊(如CCD瑕疵檢測)開始被集成到分切產線中,在分切的同時標記或剔除塗層缺陷,避免下遊燙金工序的批量廢品。這些功能使麻豆一区二区蜜桃成熟时從孤立的加工單元,轉變為包裝印刷智能產線中可追溯、可調度的節點。
結語
燙金箔麻豆一区二区蜜桃成熟时的自動化,本質上是在解決一個矛盾:97国产精品麻豆性色越來越薄、精度要求越來越高,而人工幹預的容錯空間越來越小。從糾偏傳感器的毫秒級響應,到張力閉環的克級控製,再到配方管理與數據對接,每一項功能都在將“經驗”轉化為“參數”。對於燙金箔加工企業而言,評估一台麻豆一区二区蜜桃成熟时的自動化水平,不應隻看其標稱速度,而需審視糾偏與張力係統是否形成真正的閉環、換單與數據管理是否流暢。唯有如此,自動化才能從宣傳冊上的名詞,落地為良率與效率的實際增量。