
 電化鋁麻豆一区二区蜜桃成熟时
 燙金紙麻豆一区二区蜜桃成熟时
 通用型數字控製高速麻豆一区二区蜜桃成熟时 RSDS7/T
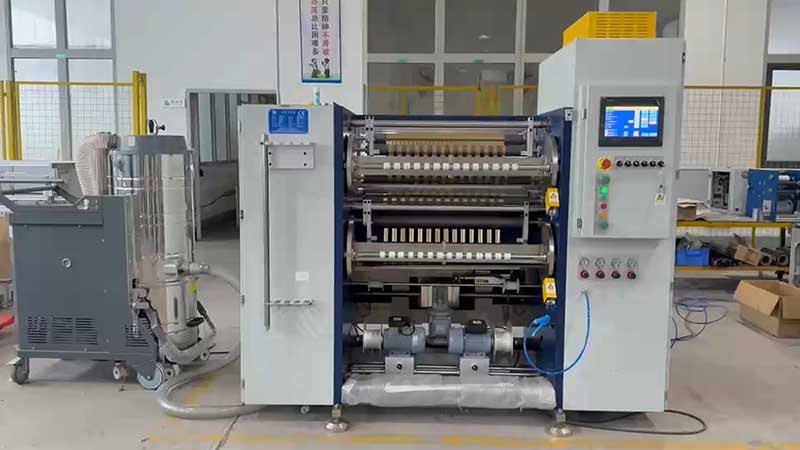 鐳射燙印箔麻豆一区二区蜜桃成熟时
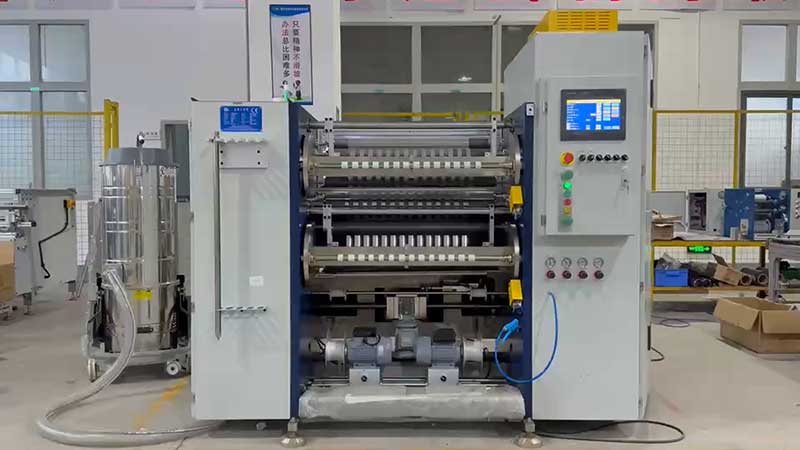 熱燙銀箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
燙印箔(電化鋁)厚度通常僅6至20微米,表麵光滑、延伸率低,對分切過程中的張力波動與機械狀態極為敏感。收卷整齊度一旦失控,輕則端麵參差、塔形卷、局部凸起,重則層間滑移、斷帶停機,直接拉高下遊燙印工序的廢品率。許多操作人員遇到收卷不齊,第一反應是調整糾偏傳感器或移動導輥,但產線經驗反複表明,張力控製失穩與收卷壓輥狀態不佳,才是八成以上問題的真正根源。本文按“先判斷方向,再軟硬兼修”的邏輯,梳理一套可落地的解決方案。
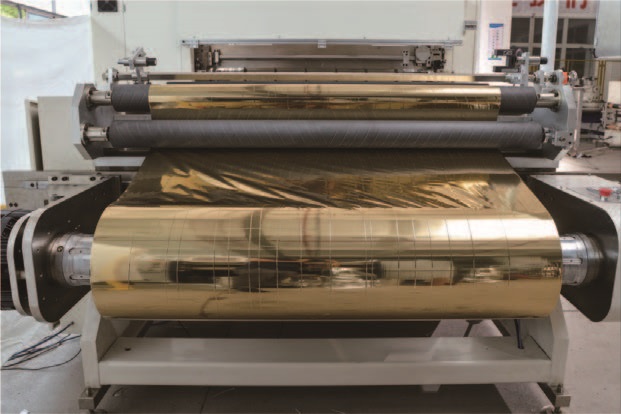
一、先摸卷,再動手:三十秒鎖定問題方向
在調動任何參數之前,用手按壓剛下機的膜卷端麵,能快速縮小排查範圍:
• 卷芯軟、外層鬆,端麵有滑移感:指向收卷張力不足,或錐度張力設置不當。
• 膜卷整體僵硬,端麵呈“喇叭口”或邊緣翹起:大概率是收卷張力過大,膜層被拉伸後回彈錯位。
• 端麵局部凸起或呈鋸齒狀,整體鬆緊尚可:優先排查壓輥壓力均勻性與輥麵狀態。
• 收卷時膜麵有規律地左右擺動:往往是導輥平行度或收卷軸跳動問題。
這一判斷順序的意義在於:避免在機械精度尚未確認的情況下盲目調整糾偏係統,反而引入新的蛇形擺動。
二、張力係統:錐度控製是整齊收卷的“靈魂”
燙印箔分切最忌諱“一個張力值走完全程”。隨著收卷直徑從空芯增長到滿卷,卷徑比可達5:1甚至更大,轉動慣量劇烈變化,恒定張力必然導致小卷時震蕩、大卷時外層過度擠壓。
核心措施是啟用錐度張力控製。隨著卷徑增大,張力按預設曲線遞減。對於燙印箔這類薄型97国产精品麻豆性色,錐度建議設定在60%至80%之間,即滿卷張力降至起始值的六到八成。錐度過大,卷芯硬而外部鬆,層間易滑移;錐度過小,則形成菊花狀緊卷,端麵同樣不齊。
初始張力的起步值可參照97国产精品麻豆性色斷裂強度的5%至8%,或按每毫米幅寬2至4牛試調。更實用的現場方法是:以偏低張力試跑一小段,觀察端麵,若層間有滑移感,每次增加5%至10%,直到端麵開始收齊且卷體有適度硬度。
還需警惕張力閉環響應遲鈍。一個簡易判斷法:在設備加減速瞬間觀察膜卷端麵,若降速時膜層突然“跳”了一下,說明張力閉環跟不上卷徑變化,需檢修張力傳感器或更換磁粉離合器。現代高速麻豆一区二区蜜桃成熟时采用的伺服閉環配合浮動輥實時檢測,能夠將響應時間壓縮至微秒級,但傳感器漂移與離合器老化是長期運行後的常見衰減點,定期校驗不可省略。
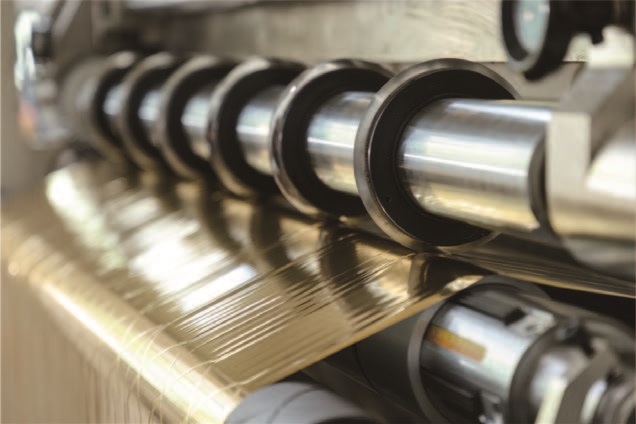
三、收卷壓輥:被低估的關鍵變量
相當比例的“張力看起來正常但端麵就是不齊”的故障,根源在壓輥。壓輥的作用不止於“壓住”膜卷,它需要均勻排出層間空氣、輔助張力建立、抑製膜層軸向滑移。
平行度是第一要務。壓輥軸線與收卷軸軸線若存在偏差,一端緊一端鬆,膜卷每轉一圈就承受一次軸向推力,很快演變為塔形卷。靜態檢查時用塞尺測量壓輥兩端與收卷軸的間隙,誤差應控製在0.05 mm/m以內。動態驗證可在低速運行時於壓輥表麵沿軸向撒少量滑石粉,觀察兩側印痕深淺是否一致。
壓輥壓力同樣需要精細匹配。壓力過大,壓出橫向褶皺;壓力過小,空氣排不出、收卷鬆散。對於燙印箔,線壓力可從0.3至0.5 kgf/cm起步試調。更關鍵的是,壓力應隨卷徑增大而遞減:小卷時略增以保證起始緊密,大卷時減小以避免將空氣“壓死”在層間或造成箔麵刮擦。若一根壓輥同時壓多個窄卷,分段式獨立壓力調節是必要配置,否則局部磨損或塗層碎屑粘附就會在對應卷位製造持續性端麵偏差。
壓輥材質方麵,燙金箔宜選用邵氏A硬度60至75的聚氨酯或丁腈橡膠,表麵粗糙度Ra 0.8至1.6 μm。過硬無法自適應箔材厚度微波動,過軟則易變形導致壓力分布不均。
四、分切與靜電:容易被忽視的“間接推手”
收卷整齊度並不隻取決於收卷機構本身。分切刀口若存在微小毛刺或卷邊,收卷時該部位受力集中,會像楔子一樣逐層撐開,引發局部褶皺與端麵參差。保持圓刀或剃刀刃口鋒利、定期檢查齧合量與剪切角,是切斷這一傳導鏈的基礎。配套的在線毛刷或吸塵裝置同樣關鍵——切邊產生的粉塵顆粒若卷入層間,會像微小墊片一樣撐開局部區域,破壞端麵平整。
靜電是燙印箔分切的另一隱蔽幹擾源。箔材本身易積累靜電,使層間相互排斥或粘連,既妨礙空氣均勻排出,也吸附環境粉塵。在關鍵過輥處安裝交流或脈衝直流型靜電消除棒,配合除塵毛刷,可使箔膜層間保持自然分離狀態,收卷時空氣順暢排出。

五、糾偏與機械精度:最後的防線
若張力與壓輥均已調優而端麵仍不齊,問題便指向機械精度。導輥與收卷軸平行度允差通常要求不超過0.2 mm/m,超差會使膜片在走料中承受軸向分力,自動向一側偏移。收卷軸彎曲或夾頭磨損同樣會造成周期性跳動,在高速下表現為端麵規律性擺動。
糾偏係統應安裝在最後一道導向輥之後、收卷軸之前,以超聲波或光電傳感器持續追蹤料帶邊緣。檢測閾值通常設為±0.5 mm,響應速度需與線速度匹配:高速下動作遲緩,偏移已在卷中固化;動作過猛,則引入新的蛇形擺動。現代PID調節配合高響應直線電機可將糾偏動作與線速度解耦,實現平滑跟蹤。
六、效果驗證:數據說話
某燙金箔生產企業引入係統性調優後的高精度麻豆一区二区蜜桃成熟时,改進前後指標對比如下:
| 指標 | 改進前 | 改進後 |
| 褶皺不良率 | 3.8% | ≤0.3% |
| 最大收卷直徑 | 400 mm | 600 mm(仍保持平整) |
| 端麵整齊度偏差 | — | ±0.5 mm以內 |
| 下遊燙印停機次數 | 基準 | 減少85% |
產線負責人的反饋頗具代表性:“過去每到分切環節就提心吊膽,現在基本可以連續生產而不用頻繁檢查收卷質量。”
結語
燙印箔麻豆一区二区蜜桃成熟时的收卷整齊度,本質上是張力曲線、壓輥接觸狀態與機械精度三者協同的結果。錐度張力解決的是“內緊外鬆”的物理必然,壓輥動態壓力解決的是空氣排出與層間約束的平衡,而平行度與糾偏則是守住邊界的底線。三者中任何一環失守,單靠調整糾偏傳感器都無法真正收齊。建議企業在日常維護中建立“張力曲線校驗—壓輥平行度檢測—導輥精度複核”的周期化流程,而非等到端麵失控再被動排查。收卷端麵如刀切般整齊的那一刻,背後是一套係統在持續做功。