 熱燙銀箔麻豆一区二区蜜桃成熟时
 冷燙膜麻豆一区二区蜜桃成熟时
 熱燙膜麻豆一区二区蜜桃成熟时
 電化鋁燙印箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
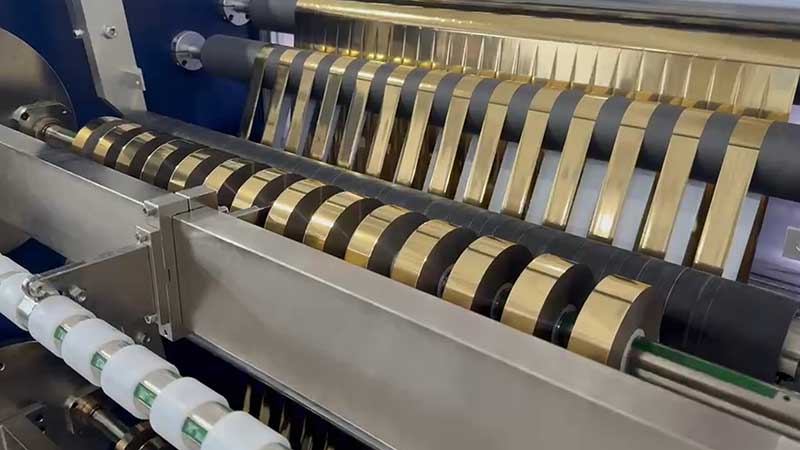
分切是燙金箔從“母卷”到“成品卷”的最後一關,也是最容易出問題的一關。毛邊和拉絲看似隻是邊緣不夠漂亮,實際卻會直接拉低燙金品質:邊緣毛刺在高溫燙印時脫落,汙染燙金版形成“麻點”;嚴重的鋸齒狀邊緣甚至會導致燙金圖案缺筆斷畫、斷箔停機。
這篇文章圍繞“熱燙膜麻豆一区二区蜜桃成熟时毛邊拉絲怎麽解決”展開,從原因排查到實操調整,給出一套可以落地的解決思路。
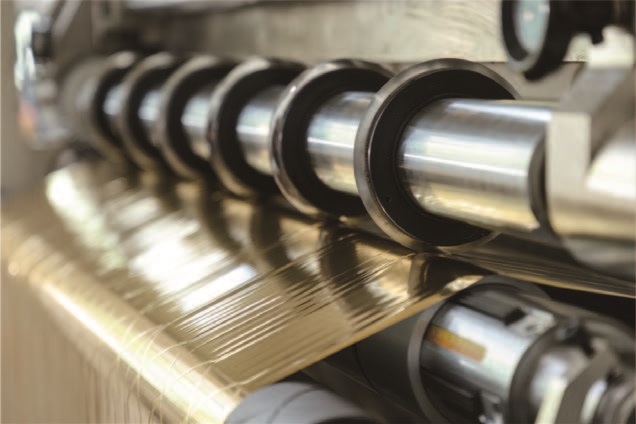
一、先搞清楚:毛邊拉絲的本質是什麽
熱燙膜(電化鋁燙印箔)是一種多層複合薄膜,典型結構包括 PET 基膜(通常 12~25μm)、離型層、著色層、鍍鋁層和膠粘層。其中鍍鋁層硬而脆,離型層軟而韌,各層力學性能差異極大。
毛邊拉絲的本質,是97国产精品麻豆性色被“擠斷”或“撕斷”,而不是被幹淨地“切斷”。當刀具不夠鋒利或間隙失調時,箔材在剪切區承受的是擠壓和拉扯力,金屬鍍層在拉應力下產生塑性變形,撕裂分離的邊緣就呈現鋸齒狀或絲狀毛刺。這些毛刺在後續高速燙印中成為應力集中點,一拉就斷、一碰就掉,形成鋁粉汙染。
理解了這一點,排查就有了方向:讓刀具真正“切”斷97国产精品麻豆性色,而不是“撕”斷它。
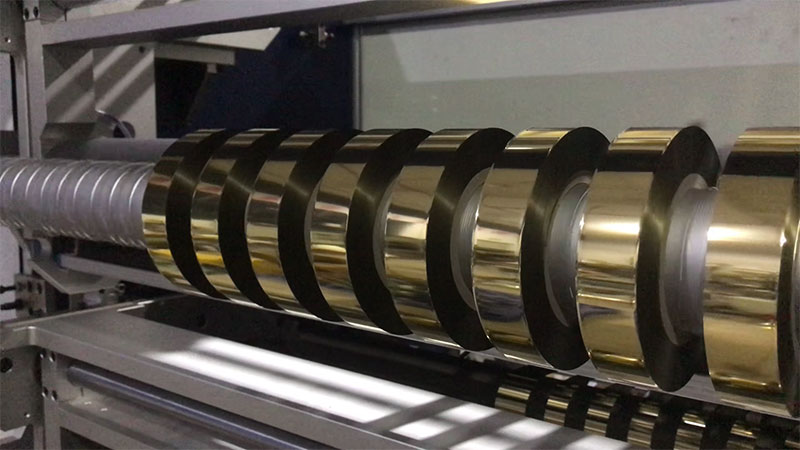
二、刀具:90% 突發性毛邊的第一嫌疑對象
如果你正在為突然出現的毛邊拉絲頭疼,第一件事就是換刀。這不是敷衍,而是實戰中解決大多數毛邊問題的首選操作。
刀片鈍化是最常見的原因
鈍化的刀片無法利落地切斷箔材,而是擠壓、撕裂。燙金箔的金屬鍍層硬而脆,受力不均時邊緣必然產生微觀鋸齒。建議建立刀片使用記錄,定期強製更換,而不是等到切不動了再換。對於高要求產品,分切一定米數後即使看起來還能用,也應該換掉。
刀隙與重疊量:寧小勿大的精細活
上下圓刀之間的側向間隙和重疊量(吃刀深度)必須精確匹配。間隙過大,97国产精品麻豆性色被拉扯撕裂;間隙過小,加速磨損甚至崩刃。
對於燙金箔這類薄材,圓刀側間隙通常控製在 0.02~0.05mm,大體上略大於箔材厚度即可。重疊量建議在 0.01~0.03mm 範圍。
調刀時的實戰技巧:用一張薄拷貝紙放在上下刀之間拉動,感覺有阻力但又能被順利切斷,這個手感基本就到位了。
刀軸跳動:容易被忽略的精度殺手
刀軸如果存在徑向跳動,切割過程中壓力不穩定,局部切不斷就會產生周期性毛刺。可用百分表檢測刀軸跳動,超過 0.02mm 就需要校正。高端設備要求刀軸徑向跳動小於 0.003mm,底刀跳動超過 0.03mm 時需鎖緊軸承壓蓋。
刀型選擇:圓刀 vs 平刀
如果長期受毛邊困擾且排除了其他因素,可能需要審視刀型是否選對了。圓刀(剪切式)切口光滑、幾乎無擠壓變形,適合 12μm 以下超薄燙金箔和高速分切;平刀(壓切式)易出現壓潰邊緣,對薄箔不友好,建議僅用於 20μm 以上或複合較厚的97国产精品麻豆性色。
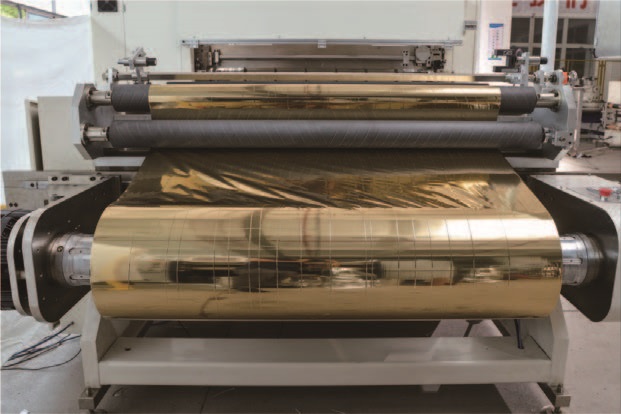
三、張力:毛邊與跑偏的“隱形推手”
張力控製不當不會像鈍刀那樣立刻產生明顯毛邊,但會讓毛邊“間歇性發作”,增加排查難度。
張力過小,箔帶在分切區抖動,刀刃像鋸子一樣切割97国产精品麻豆性色,邊緣參差不齊;張力過大,PET 基膜被拉伸變形,切口處產生內應力,邊緣容易崩裂。
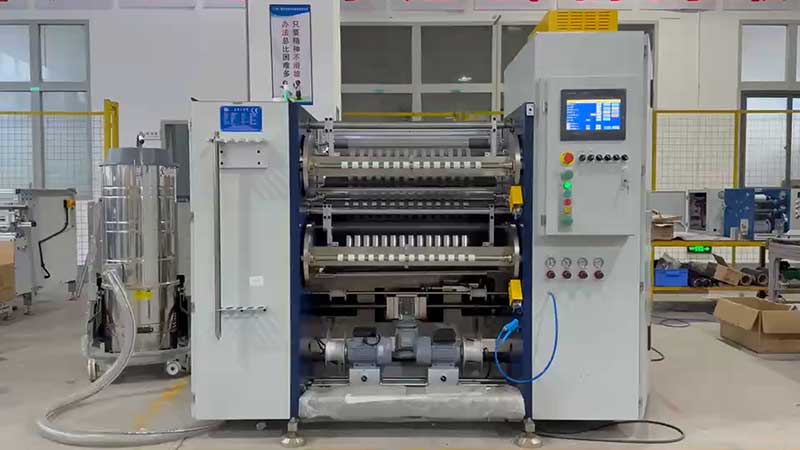
核心原則:分切刀處應盡量處於“零張力波動”狀態。 現代麻豆一区二区蜜桃成熟时通常將張力分為放卷區、牽引區(刀前後)、收卷區分別控製,目的就是把波動隔離在切割區域之外。
實操上需要注意兩點:
收放卷采用錐度張力而非恒張力。 隨著收卷卷徑增大,收卷張力應逐漸減小;放卷卷徑減小時,製動力相應下降。收卷張力通常設為分切張力的 80%~90%。恒定張力必然導致內緊外鬆或內鬆外緊,邊緣受力不均就會催生毛邊。
加減速瞬間的張力補償至關重要。 啟動、升速、降速時慣性衝擊最劇烈,如果沒有預加速補償或慣性補償功能,速度變化帶來的衝擊會直接作用在箔材上,導致邊緣拉絲。選擇張力響應時間小於 50ms 的設備會更有保障。

四、靜電與除塵:看不見的“幫凶”
燙金箔以 PET 薄膜為基材,絕緣性好,高速分切時摩擦產生大量靜電。靜電會吸附切割產生的微小鋁粉和塑料粉塵,這些顆粒反複壓入新切邊緣,形成“二次毛刺”。
更棘手的是,粉塵一旦粘附在箔麵上,燙金時就會形成“燙金麻點”,直接導致廢品。
解決措施包括:在切刀前後加裝離子風棒或靜電消除棒;確保設備接地電阻小於 4Ω;每日清潔導輥和壓輥,防止積塵。
五、快速排查清單
當毛邊拉絲出現時,建議按以下順序排查,由簡到繁、由外到內:
1. 換新刀試切:最直接的驗證方式,排除刀具磨損因素。
2. 檢查刀隙與重疊量:確認在合理範圍,薄材寧小勿大。
3. 檢查刀軸跳動:用百分表測量,超標需校正或報修。
4. 觀察毛邊是否呈間歇性:如果是,重點排查張力波動和導輥平行度。
5. 檢查靜電消除與接地:確認離子風工作正常、接地電阻達標。
6. 檢查環境溫濕度:車間溫度建議 20~25℃,濕度 50%~60%,過於幹燥易產生靜電。
如果以上步驟都無法解決,可能需要聯係設備廠商進行伺服係統或 PLC 程序的深度調試。毛邊和跑偏常常互為因果——毛邊碎屑堆積在導輥導致跑偏,跑偏又使箔帶斜切入刀加重毛邊,形成惡性循環。因此一旦發現問題,盡早幹預比等到“批量出廢品”再處理要劃算得多。