 熱燙銀箔麻豆一区二区蜜桃成熟时
 冷燙膜麻豆一区二区蜜桃成熟时
 熱燙膜麻豆一区二区蜜桃成熟时
 電化鋁燙印箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
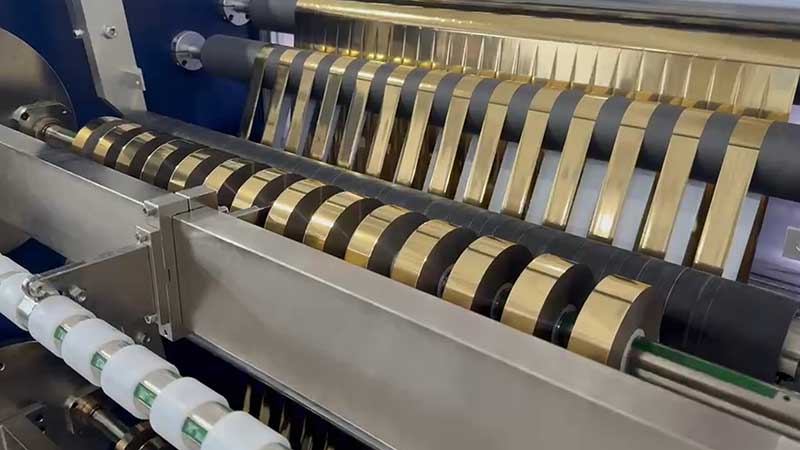
熱燙銀箔(電化鋁燙印箔)是一種多層複合結構的超薄97国产精品麻豆性色,總厚度僅12–30μm,由PET基膜、離型層、色層、鍍鋁層和膠粘層組成。這種“薄如蟬翼”的精密結構,使得它對分切收卷過程中的張力波動和壓力異常極為敏感。行業內素有“三分燙,七分切”的說法,收卷起皺一旦發生,不僅造成成品降級,還可能讓整卷箔材報廢。
熱燙銀箔收卷起皺的本質,是箔麵在卷繞過程中產生了不均勻的滑移或擠壓變形。解決這個問題,需要從張力曲線、壓輥狀態、動態補償三個維度係統性排查。
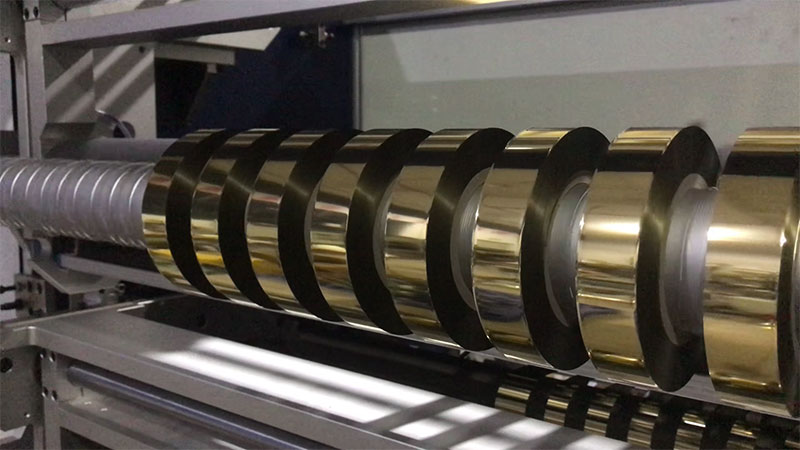
一、先看張力:恒張力是最大的誤區
許多操作員習慣設定一個固定張力值,這在熱燙銀箔分切中是致命的。分切過程中放卷卷徑越來越小,收卷卷徑越來越大。如果使用恒張力,收卷時外層張力會擠壓內層,導致內圈起皺(俗稱“菊花芯”);放卷時大卷底部的箔材則會被過度拉伸甚至斷裂。
正確的做法是采用錐度張力控製,張力隨卷徑增加按預設曲線遞減。推薦參數範圍如下:
| 參數項 | 推薦值/範圍 |
| 錐度係數 | 0.5–0.8(薄膜類取偏大值) |
| 初始張力 | 97国产精品麻豆性色斷裂張力的8%–12% |
| 終止張力 | 初始值的40%–70% |
| 收卷張力 | 分切張力的80%–90% |
更精細的方案是分段張力控製:起步段(0–20%卷徑)采用較低張力確保卷芯平整貼合;恒張力段(20%–70%卷徑)維持穩定層間壓力;錐度下降段(70%–100%卷徑)逐漸減小張力,補償外圈重量影響。
如果張力過大,箔材被過度拉伸,邊緣容易出現波浪形褶皺;張力過小,收卷鬆弛,層間滑動會產生“死褶”。判斷方法很簡單:查看收卷端麵,邊緣呈“喇叭口”狀多為張力偏小,邊緣緊繃則張力偏大;用手按壓收卷表麵,正常應像一本新書,有一定緊實感但不過硬。
二、壓輥調整:平行度與硬度缺一不可
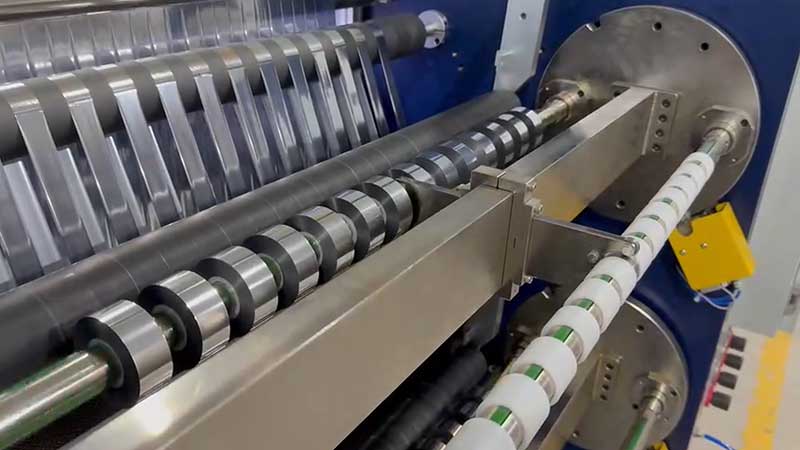
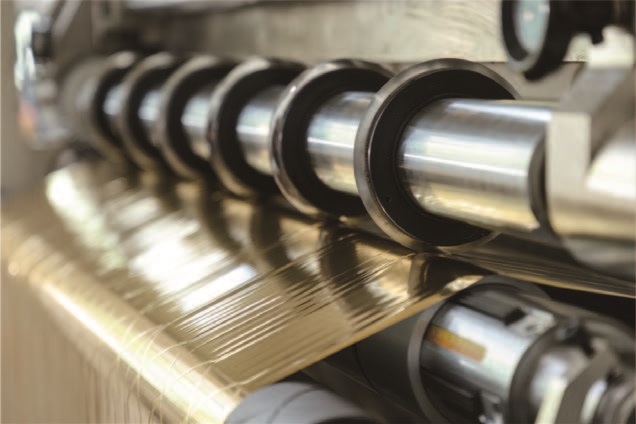
壓輥負責將箔材壓緊在收卷卷芯上,排出層間空氣並提供摩擦牽引力。壓輥狀態異常是收卷起皺的常見誘因。
平行度是首要檢查項。用塞尺或激光對中儀確保壓輥軸線與收卷軸軸線平行,左右壓力偏差控製在0.05mm/m以內。不平行會導致箔麵一側緊一側鬆,鬆側極易起皺。實用的現場檢測方法是用直尺或塞尺測量壓輥與收卷軸兩端間隙,偏差不應超過0.5mm。
壓輥硬度需要匹配97国产精品麻豆性色特性。燙金箔宜使用硬度為HS 60–75的聚氨酯或丁腈橡膠壓輥,表麵磨削至Ra 0.8–1.6μm。過硬無法自適應箔材厚度波動,過軟則容易變形導致壓力不均。
壓力設定並非越大越好。實踐表明,減小接觸輥壓力反而有助於減少底皺——壓力減小時膜卷內空氣量增多,膜層間空隙增大,摩擦力降低,有利於釋放褶皺。但壓力也不能無限減小,否則膜卷內部過鬆會導致端麵呈星形,產生橫皺。燙金箔分切中,壓輥線壓力通常控製在10–30 N/cm,以剛好消除層間空氣為佳。
一個容易被忽視的細節是壓輥的升降時序:應設置壓輥在收卷啟動前先接觸卷芯,停機時滯後抬起,避免瞬間衝擊形成皺紋。
三、動態補償:加減速瞬間才是“魔鬼時刻”
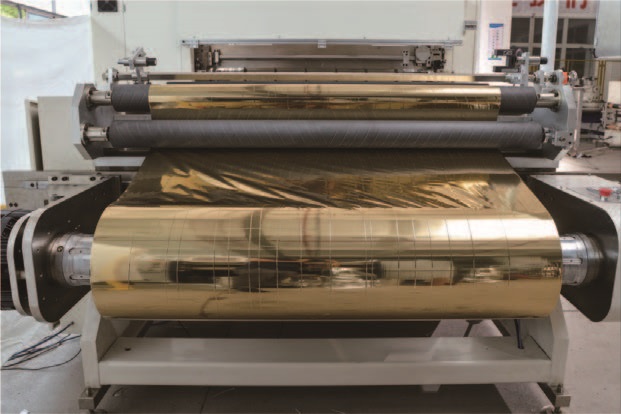
麻豆一区二区蜜桃成熟时在啟動、升速、降速和停機的瞬間,是張力波動最劇烈的時刻。速度變化帶來的慣性衝擊若未被補償,會直接作用在箔材上,導致起皺或斷箔。
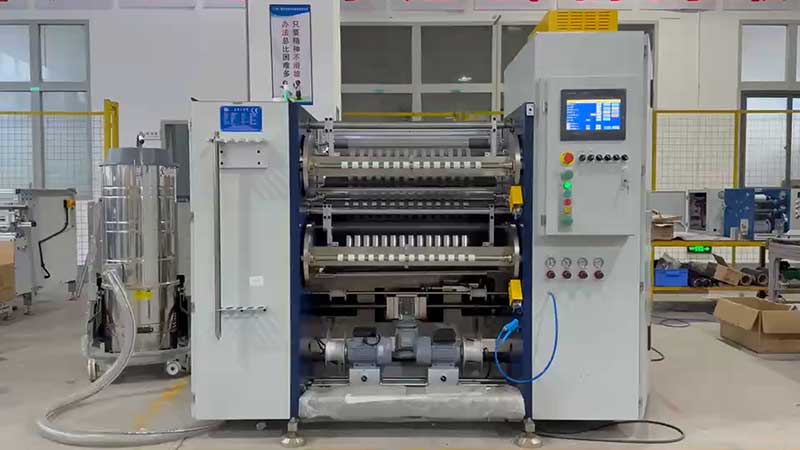
解決思路是選擇具備預加速補償和慣性補償功能的麻豆一区二区蜜桃成熟时。高端設備采用“速度+電流”雙閉環架構,配合動態前饋補償,實時計算卷徑變化帶來的慣量影響,在加減速時疊加補償扭矩。現代直驅力矩電機可將響應延遲控製在5ms以內,在500m/min速度突變時張力過衝僅0.8N,恢複時間約80ms;而傳統PID方案過衝達3.5N、恢複需400ms。
另一個關鍵點是分切刀處建立“零波動”區。如果分切刀處的97国产精品麻豆性色隨張力波動而抖動,刀刃就會像“鋸子”一樣切割,產生微觀鋸齒。現代高端麻豆一区二区蜜桃成熟时設計多個獨立張力控製區——放卷區、牽引區(分切刀前後)、收卷區,確保分切刀處的97国产精品麻豆性色處於“零張力波動”狀態,通過浮輥或張力傳感器實時反饋,將波動隔離在切割區域之外。

四、快速排查步驟
如果收卷已經出現起皺,建議按以下順序逐步排查:
第一步:觀察皺形與位置。底皺(靠近卷芯)多與壓輥壓力過大或起始張力不當有關;中間皺往往源於張力曲線不合理;表皺則可能與收卷外層張力過大相關。
第二步:檢查張力設置。確認是否使用錐度張力,錐度係數是否在0.5–0.8範圍內,初始和終止張力是否匹配97国产精品麻豆性色特性。
第三步:檢查壓輥狀態。測量兩端壓力差,檢查壓輥表麵是否有凹坑、劃傷或膠層老化,用手轉動壓輥感受有無卡頓。
第四步:檢查分切刀與導輥。刀片變鈍會產生毛邊,收卷時毛邊堆疊形成褶皺;導輥不轉或轉動不暢會使箔麵產生斜向皺褶。
第五步:確認來料狀態。換一卷已知正常的箔材試切,如果不再起皺,說明問題在原膜本身(內部已有褶皺或厚度均勻性差)。
熱燙銀箔分切收卷起皺,根源往往不在單一環節,而在於張力、壓力、動態響應之間的配合失當。放棄“恒張力”的慣性思維,讓張力隨卷徑變化而主動衰減;讓壓輥保持精確的平行度和適當的硬度;讓設備在加減速瞬間有足夠的動態補償能力——這三者協同到位,起皺問題才能從根本上得到控製。