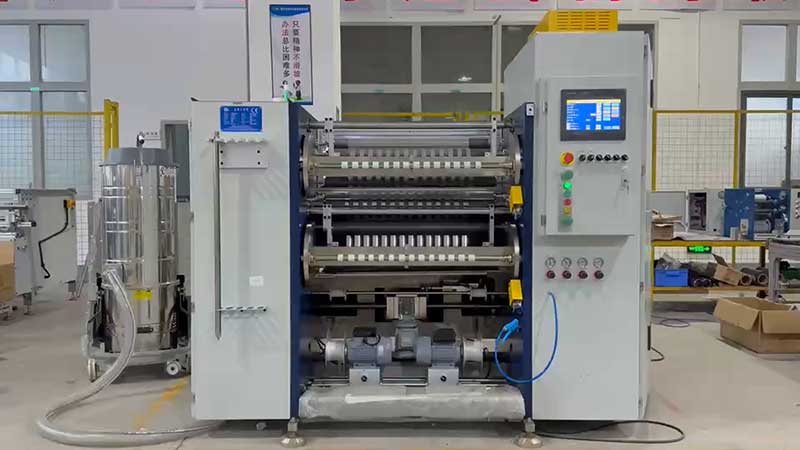
 熱燙銀箔麻豆一区二区蜜桃成熟时
 冷燙膜麻豆一区二区蜜桃成熟时
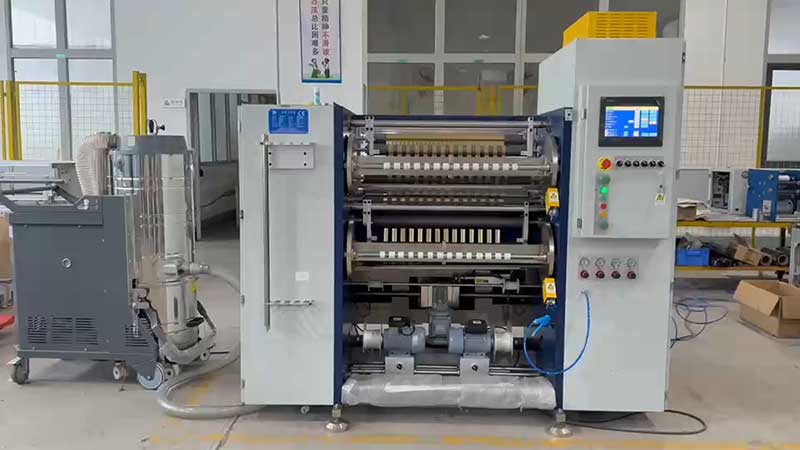 熱燙膜麻豆一区二区蜜桃成熟时
 電化鋁燙印箔麻豆一区二区蜜桃成熟时
服務熱線
180-5003-0233
熱燙銀箔(電化鋁燙印箔)總厚度通常僅12–30μm,由PET基膜、離型層、色層、鍍鋁層和膠粘層複合而成,這種多層精密結構對分切過程中的張力異常極為敏感。斷箔與起皺看似是兩個獨立故障,實則共享同一個物理根源:箔材在分切走料路徑中承受了超出其強度極限或分布不均的微應力。行業內素有“三分燙,七分切”之說,分切環節的質量直接決定下遊燙印成品率。
本文按“先斷後皺”的順序,分別梳理兩類故障的排查邏輯與調整方法,最後給出一套可落地的快速排查流程。
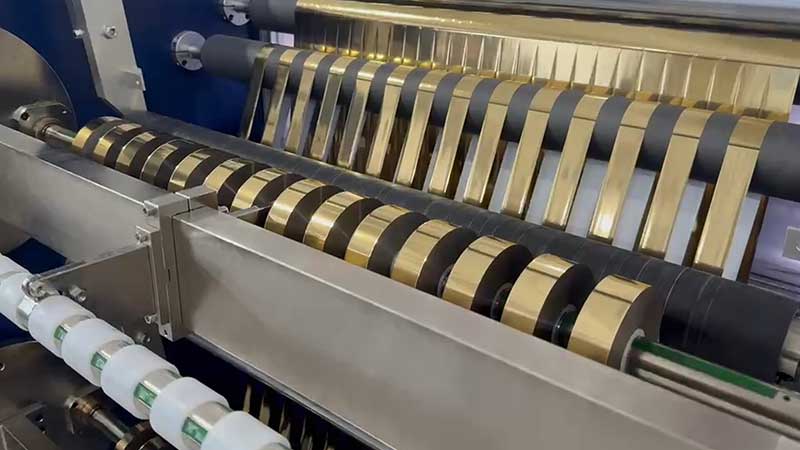
一、斷箔:從四個關鍵部件按序排查
頻繁斷箔時,多數操作員的第一反應是降張力,但真正的問題往往隱藏在刀、輥、靜電或張力元件的狀態劣化中。建議按以下順序逐項排查。
1. 分切刀片:鈍刀是“撕”不是“切”
刀片磨損後,刃口不再以剪切方式切斷箔麵,而是以撕扯方式分離97国产精品麻豆性色,在箔帶邊緣留下肉眼難以察覺的微小裂口。這些裂口在後續張力作用下迅速擴展,最終演變為整條斷裂。
判斷方法很直接:停機後用手指輕觸刀口,如有明顯鈍感或局部缺口,應立即更換。上下刀的重疊量通常應控製在0.05–0.1mm之間,過小切不斷,過大會壓傷箔麵。對於12μm以下的薄型燙金箔,刀片間隙應盡可能小,以“剛好切斷且無擠壓”為準則。
2. 導向輥與過箔輥:輥麵狀態決定走料穩定性
長期運行後,輥麵可能出現三類問題:硬質顆粒嵌入橡膠輥或金屬輥表麵形成微小凸起,如同刀刃般反複刮擦箔麵;燙金箔背膠層在摩擦生熱後殘留於輥麵,形成粘滯區;軸承卡滯導致輥體轉動不靈活,箔麵在輥麵上“打滑”被拉斷。
排查時用幹淨白布擦拭各導輥輥麵,檢查是否有粗糙感、劃痕或粘滯區。手動盤車逐個檢查導輥轉動是否順暢,卡滯的軸承應及時更換或補注潤滑脂。
3. 靜電消除裝置:被忽視的“隱形殺手”
燙金箔以PET為基材,絕緣性好,分切過程中高速摩擦產生的靜電不易導走。靜電積累到一定程度後,箔麵會突然吸附在導輥或機架上,形成阻力突變,導致瞬間斷箔。更隱蔽的情況是,分切後的兩條箔帶因靜電相互吸附纏繞,引發二次斷箔。
簡易判斷方法:在光線較暗的環境下運行設備,觀察箔麵離開導輥時是否有藍紫色電火花;或用靜電測試儀測量箔麵電位。若靜電明顯,檢查靜電消除棒是否積灰、高壓電源是否正常輸出、接地線是否牢固。
4. 張力係統:磁粉離合器是重災區
放卷與收卷張力係統的故障中,磁粉離合器/製動器的老化最為常見。磁粉長期使用後結塊或流失,輸出扭矩變得非線性,典型表現為低速時張力正常,加速到某一轉速後突然斷箔。運行中傾聽磁粉離合器有無“沙沙”異響或頓挫感,基本可判定需要更換磁粉或總成。
張力傳感器同樣需要定期檢查。如果傳感器被灰塵覆蓋或機械卡滯,反饋信號失真,控製器會輸出錯誤的張力指令,導致斷箔。空轉時觀察張力顯示值是否穩定歸零,靜態加載後數值是否線性變化,是快速判斷傳感器狀態的方法。
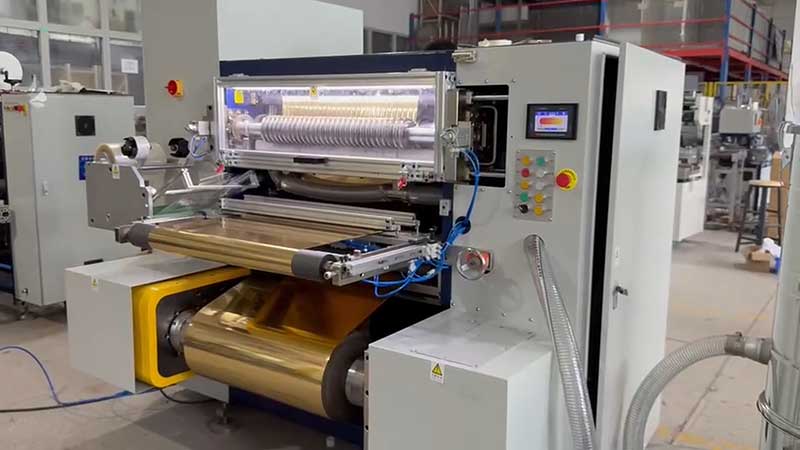
二、起皺:張力控製是核心,但不止於張力
起皺的根源通常指向張力,但單純調低張力往往收效甚微。真正需要調整的是張力的分布結構和動態響應。
1. 放棄“恒張力”思維,采用錐度張力控製
這是最常見也最根本的操作誤區。分切過程中,放卷卷徑持續減小,收卷卷徑持續增大。如果使用恒定張力,收卷外層會持續擠壓內層,導致內圈起皺(俗稱“菊花芯”);放卷端大卷底部則可能被過度拉伸,引發斷箔。
錐度張力控製的核心是:張力隨卷徑增加按預設曲線遞減。典型參數範圍為:錐度係數0.5–0.8(薄膜類取偏大值),初始張力設為97国产精品麻豆性色斷裂張力的8%–12%,終止張力為初始值的40%–70%,收卷張力取分切張力的80%–90%。
更精細的做法是分段控製:起步段(卷徑0–20%)采用較低張力確保卷芯平整貼合;恒張力段(20%–70%)維持穩定層間壓力;錐度下降段(70%–100%)逐漸減小張力,補償外圈重量對內層的擠壓效應。
2. 分切刀處必須建立“零波動”區
分切刀處的97国产精品麻豆性色如果隨張力波動而抖動,刀刃的切割軌跡就會偏離理想直線,產生微觀鋸齒狀邊緣。這些邊緣在收卷後表現為起皺或錯層。
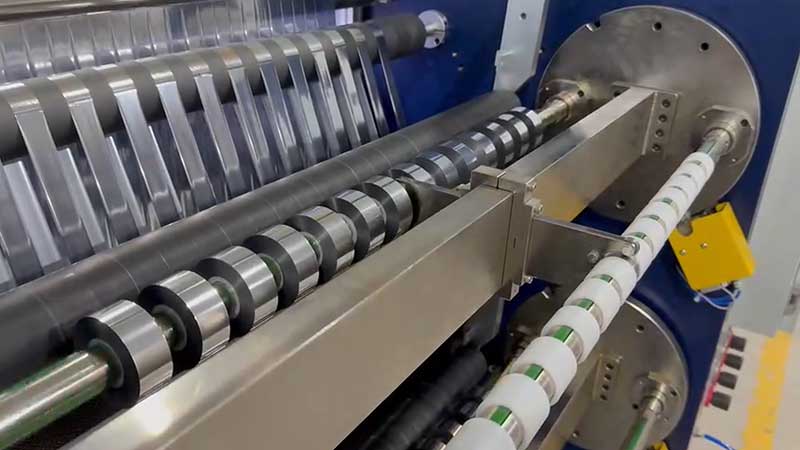
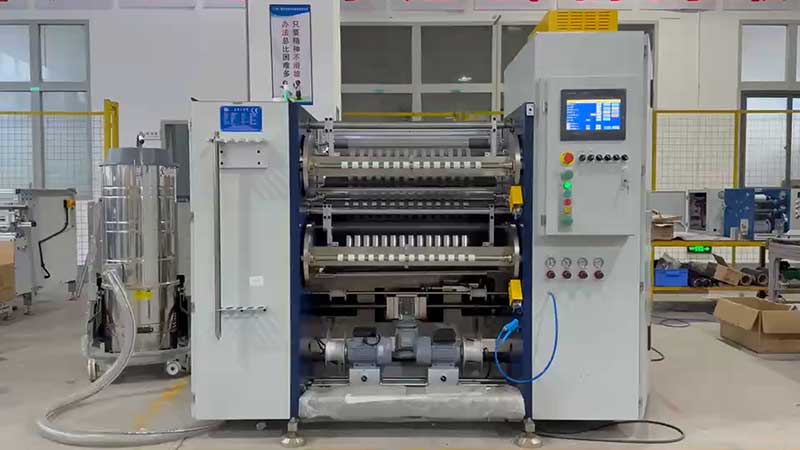
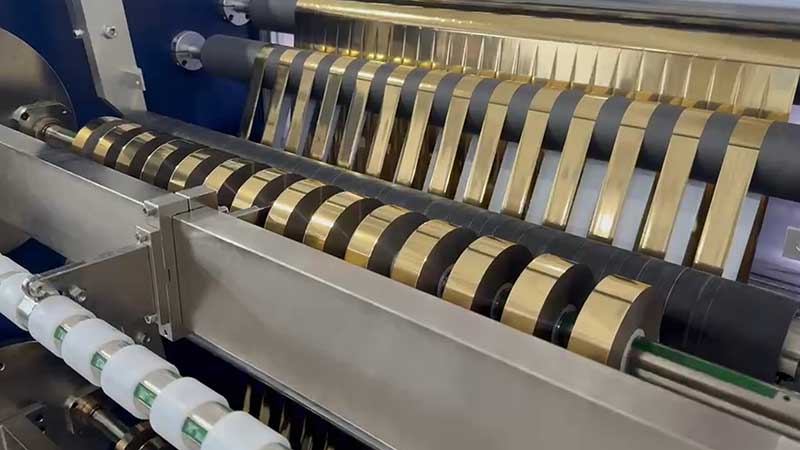
解決方案是確保分切刀處的97国产精品麻豆性色處於相對獨立的張力控製區。現代麻豆一区二区蜜桃成熟时通常將走料路徑分為放卷區、牽引區(刀前刀後)和收卷區,通過浮輥或張力傳感器實時反饋,將波動隔離在切割區域之外。如果設備不具備獨立分區能力,至少應確保刀前壓輥和刀後牽引輥的夾持力穩定,減少切割點附近的張力傳遞。
3. 收卷壓輥與卷芯狀態
收卷壓輥(接觸收卷表麵的橡膠輥)的壓力均勻性對端麵平整度影響顯著。壓輥兩端壓力不一致時,卷材一端緊一端鬆,收卷後必然出現端麵參差或局部起皺。用塞尺檢查壓輥兩端與卷芯的間隙是否一致,或憑經驗按壓判斷壓力分布。
卷芯本身的圓度和平行度同樣關鍵。紙管或塑料卷芯若圓整度不足,或安裝後與收卷軸不同心,收卷從一開始就存在偏心,後續所有層都會繼承這一偏差。收卷軸低速空轉時用百分表測量徑向跳動,應小於0.05mm。
4. 加減速瞬間的動態補償
麻豆一区二区蜜桃成熟时在啟動、升速、降速和停機瞬間,是張力波動最劇烈的時刻。速度變化帶來的慣性衝擊若未被補償,會直接作用在箔材上,導致起皺或塗層拉絲。
現代直驅力矩電機配合“速度+電流”雙閉環架構和動態前饋補償,可將響應延遲控製在5ms以內,在500m/min速度突變時張力過衝僅約0.8N。而傳統PID方案過衝可達3.5N,恢複時間長達400ms。如果設備老化或控製係統落後,加減速階段的起皺問題往往難以通過參數調整根治,需要考慮升級驅動係統。
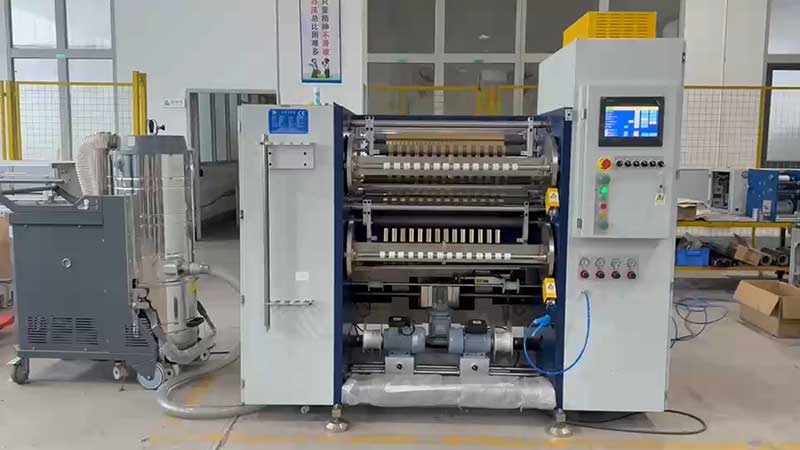
三、快速排查流程
如果時間緊迫,建議按以下順序快速判斷問題所在:
第一步,空轉檢查。拆下箔材,讓麻豆一区二区蜜桃成熟时空載運行,觀察刀軸和收卷軸是否有異常晃動或跳動,排除機械基礎問題。
第二步,廢料試切。用厚紙或廢箔短距離分切,觀察切邊質量。若切邊毛糙或有鋸齒,優先處理刀片問題;若切邊整齊但仍斷箔,轉向張力與靜電排查。
第三步,分項驗證。確認刀和糾偏正常後,逐步微調放卷與收卷張力。多數情況下,合理的錐度張力設置能解決80%的起皺問題。
第四步,元件更換。若張力調整無效,按“磁粉離合器—張力傳感器—靜電消除棒”的順序檢查或更換元件。磁粉離合器屬於消耗件,運行超過一定時長後更換往往比反複調整更有效。
斷箔與起皺的解決,本質上是在超薄箔材的強度極限與設備控製精度之間找到平衡點。錐度張力控製解決的是“靜態分布”,動態補償解決的是“瞬態衝擊”,刀輥靜電解決的是“局部擾動”。三者各司其職,缺一不可。