熱轉印碳帶麻豆一区二区蜜桃成熟时
 條碼碳帶麻豆一区二区蜜桃成熟时
 線號機色帶麻豆一区二区蜜桃成熟时
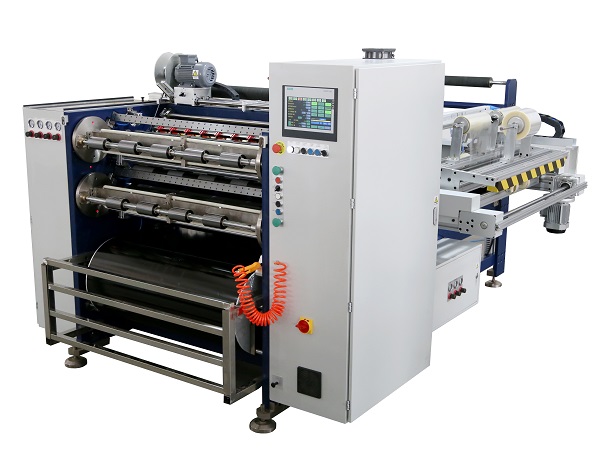 全自動碳帶麻豆一区二区蜜桃成熟时 RSDS8 PLUS
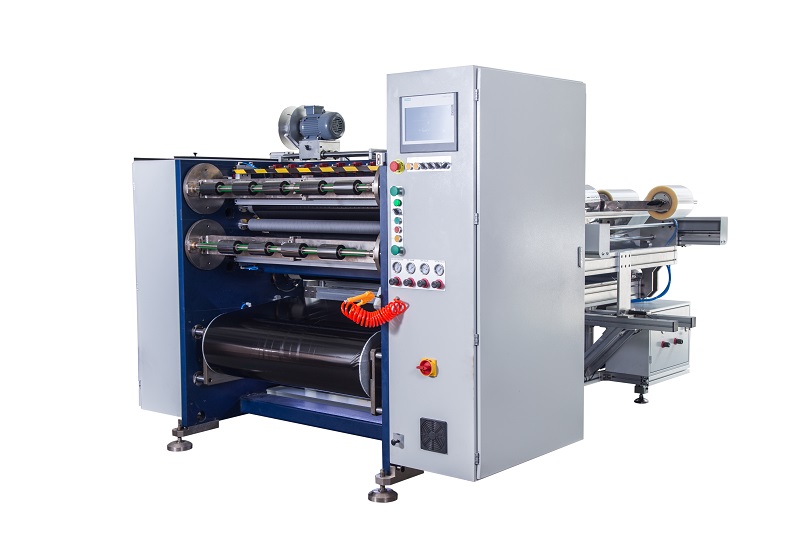 半自動碳帶麻豆一区二区蜜桃成熟时 RSDS5 PLUS
服務熱線
180-5003-0233
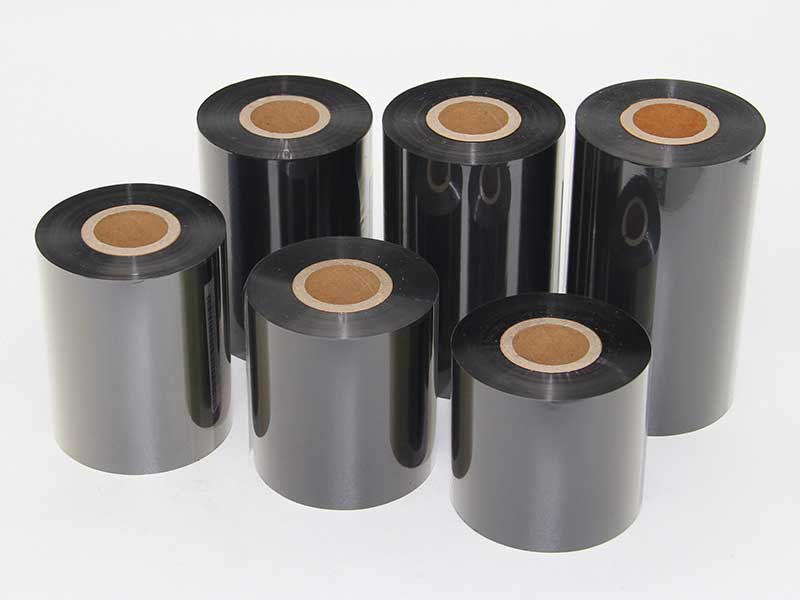
碳帶分切,向來是一門在“穩”與“柔”之間走鋼絲的工藝。一張厚度僅4.5至6微米的PET基膜,表麵塗布著對拉伸極其敏感的油墨層,在數百米每分鍾的線速度下被切成窄卷——張力鬆一分,端麵起皺、蛇形跑偏;張力緊一分,基膜拉伸、油墨微裂,成品在打印機裏走幾米就斷。長期以來,麻豆一区二区蜜桃成熟时操作工靠手感與經驗擰旋鈕、調摩擦片,品質波動全憑運氣。全自動碳帶麻豆一区二区蜜桃成熟时的價值,恰恰在於把這種“手感”變成了毫秒級的閉環算法,讓張力控製從一門手藝變成一組可複現的數據。
從“開環手感”到“閉環神經”
傳統碳帶麻豆一区二区蜜桃成熟时多采用磁粉離合器或機械摩擦盤控製張力。這種方式並非不能用,但響應慢、波動大,張力偏差動輒達到±10%。當分切線速度提升或卷徑持續變化時,操作工來不及跟,係統自身也跟不上。全自動機型的根本差異在於傳感與執行的閉環化:放卷、牽引、收卷各段獨立配置高精度張力傳感器,實時讀取實際張力值,PLC依據PID算法毫秒級調節伺服電機或磁粉製動器的輸出扭矩。高端機型的張力波動可被壓製在±0.5N以內,傳感器分辨率甚至達到±0.1N。這意味著,無論母卷還剩多少、無論加速還是減速,碳帶受到的拉力始終貼著設定曲線走,不再隨機械慣性漂移。
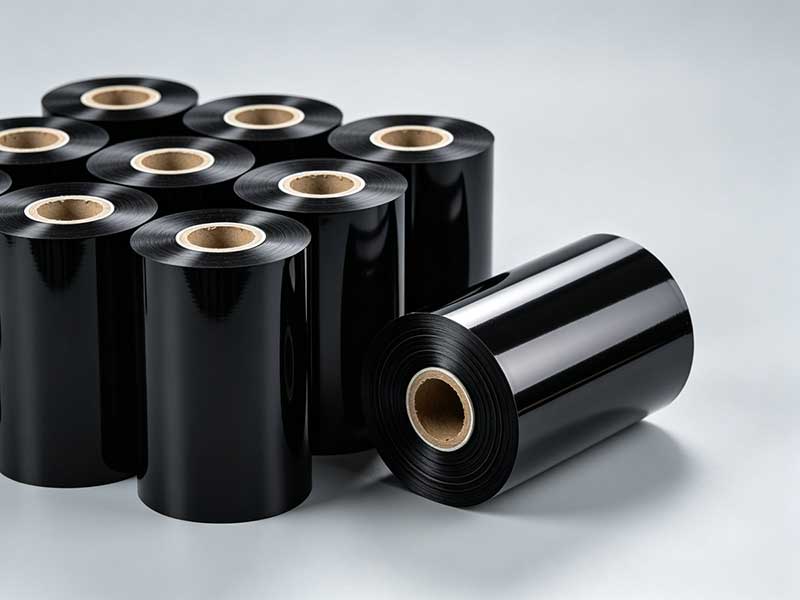
錐度張力:解決收卷的“內外矛盾”
收卷是張力控製最難的一環。隨著成品卷直徑增大,如果收卷張力恒定不變,外層碳帶會像擰毛巾一樣死死壓住內層,輕則端麵擠出“菊花芯”,重則內層基膜產生不可逆的壓痕與拉伸。全自動係統的應對方式是錐度張力控製:係統實時計算卷徑,按預設曲線讓收卷張力從初始值線性遞減至結束值。行業實踐中,收卷初始張力通常設為分切段張力的120%,隨卷徑增大逐步降至80%。這樣一來,成品卷內層緊實、外層舒展,端麵平整如鏡,下遊打印機放卷時也不會因內外硬度不均而出現走帶頓挫。

分區而治,而非一刀切
碳帶在麻豆一区二区蜜桃成熟时上的旅程分為放卷、牽引分切、收卷三段,每段對張力的訴求並不相同。放卷段需要克服母卷慣性,通常采用遞減曲線隨卷徑縮小而降低張力,防止內層鬆弛;分切段碳帶經過刀槽時摩擦阻力最大,張力需略高以保持切口穩定,同時配浮動輥吸收瞬時波動;收卷段則執行前述錐度遞減策略。全自動機型將這三段作為獨立控製區分別設定與調節,而非用一個張力值貫穿全程。針對不同碳帶材質,係統還可調用差異化配方:蠟基碳帶質地偏軟,推薦張力僅在2至5N,配合靜電消除防止粘連;混合基在5至8N區間;樹脂基則需要8至12N乃至更高來保證平整度。窄帶分切(寬度小於10mm)時,因橫向剛性極弱,係統自動將張力降至常規值的六到七成,避免邊緣波浪狀形變。
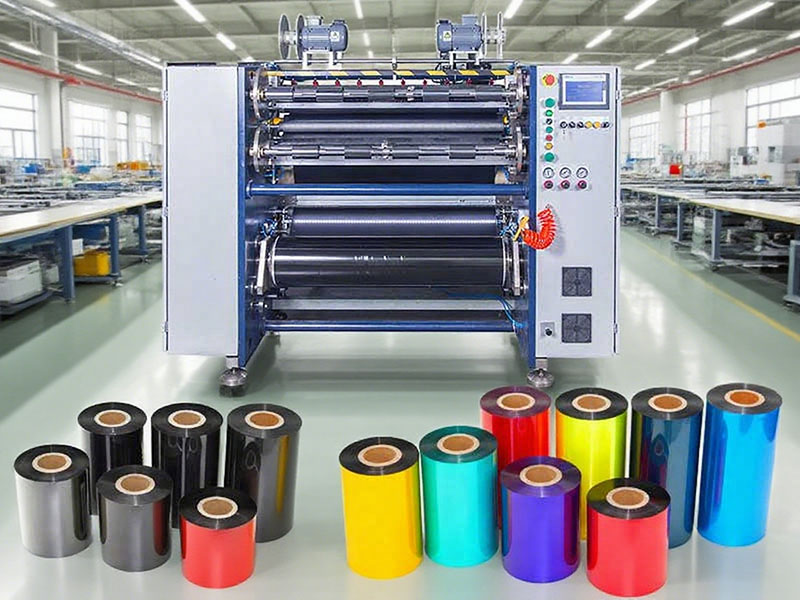
精準張力買來了什麽
張力控製的精度提升,最終兌現為可量化的良率數字。張力過大導致的基膜拉伸是不可逆的——被拉長的碳帶在打印時會出現定位偏移與圖像變形,而這種隱患在分切後的抽檢中極難發現,往往到終端用戶手裏才暴露。閉環控製將張力波動收窄後,因拉伸導致的打印錯位大幅減少,單條碳帶的有效打印長度可提升5%至8%;跑偏、打皺、斷帶等直接缺陷的消除,則讓分切工序良品率從行業常見的95%左右拉升至98.5%以上。有專利數據顯示,通過優化張力自動計算與緩衝段速度張力調控,分切精度可提高50%以上。對於批量生產的碳帶廠家,良品率每上一個百分點,都是實實在在的利潤。
當然,精準張力並非全自動麻豆一区二区蜜桃成熟时的全部。排刀自動化、視覺在線檢測、AI工藝自適應等能力正在將這台設備推向更深的智能化。但一切精度的起點,仍然是那條薄薄的碳帶在高速運行中被恰如其分地“握住”——不鬆、不緊,始終如一。當張力控製從操作工的手感變成傳感器的讀數與算法的輸出,碳帶分切才算真正從經驗時代跨入了可複現的精密製造。